 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-30 Herkunft:Powered


Die Beschaffung von Hochgeschwindigkeitsverpackungsgeräten birgt ein erhebliches Betriebsrisiko, wenn die mechanischen Fähigkeiten nicht mit den Verbrauchsmaterialspezifikationen übereinstimmen. Bei einer ansonsten leistungsstarken Maschine kommt es häufig zu chronischen Ausfallzeiten, anhaltendem Verrutschen der Etiketten oder frustrierenden Sensorfehlern. Diese Probleme treten normalerweise auf, wenn der Kern der Etikettenrolle, die Bahnbreite, die Spaltgröße oder die Abwickelrichtung nicht mit der Hardware des Applikators übereinstimmen. Der Kauf eigenständiger Hardware ohne Prüfung Ihrer Etikettenlieferkette führt zu unmittelbaren Produktionsengpässen.
Dieser Artikel bietet einen definitiven Rahmen für die Bewertung der Gerätekompatibilität anhand etablierter Kennzeichnungsstandards für Verbrauchsmaterialien. Wir legen genaue Toleranzen für Kerndurchmesser, Wickelprotokolle und Sensorindizierungsschwellen fest. Durch die Befolgung dieses technischen Leitfadens stellen Sie eine nahtlose Integration von den ersten Beschaffungsgesprächen bis hin zu den endgültigen Produktionsläufen sicher. Sie erfahren, wie Sie physische Rollenabmessungen und Ausrichtungsanforderungen aufeinander abstimmen, um kostspielige Änderungen nach der Installation zu vermeiden und gleichzeitig einen zuverlässigen Durchsatz aufrechtzuerhalten.
Kern- und Durchmessertoleranzen: Die Standardisierung auf einen 3-Zoll-Kern (76 mm) mit einem streng definierten maximalen Außendurchmesser (OD) verhindert Bahnspannungsausfälle und Dorninkompatibilität.
Wickelprotokolle: Die Angabe der korrekten Abwickelrichtung (Industriestandards Nr. 1 bis Nr. 8) ist für die richtige Ausrichtung auf automatischen Applikatoren nicht verhandelbar.
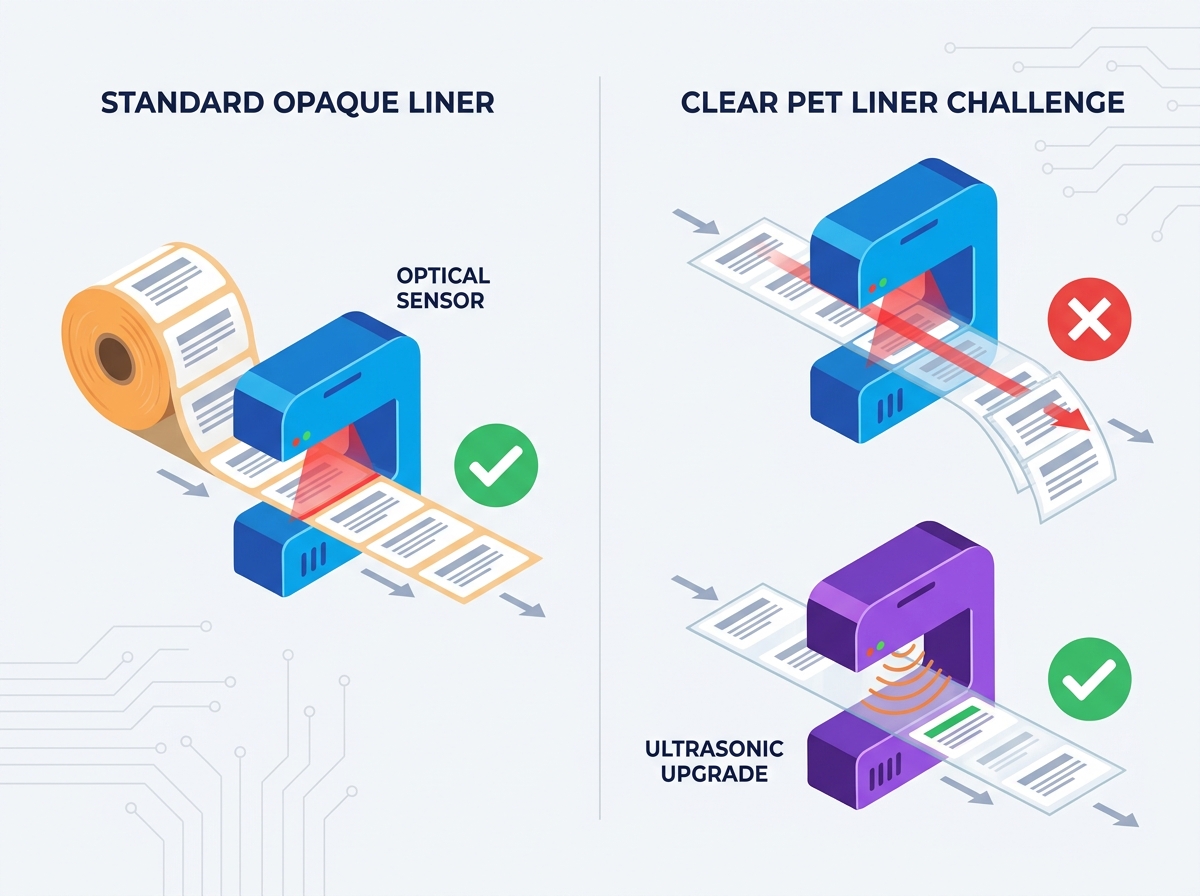
Sensorabhängigkeiten: Für die optische Indexierung ist ein standardmäßiger Abstand von 2,5 mm bis 3 mm zwischen den Etiketten obligatorisch. Klarsichtfolien erfordern eine Aufrüstung des Ultraschallsensors.
Validierungsvorschriften: Physische Behälter- und Etikettenproben sind für Factory Acceptance Testing (FAT) von entscheidender Bedeutung, um die Konformität nachzuweisen und den tatsächlichen Durchsatz zu berechnen.
Einkäufer trennen die Maschinenbewertung häufig von der Materialbeschaffung. Die Bewertung jedoch von Flaschenetikettiermaschinen erfordert eine gleichzeitige Prüfung der aktuellen Etikettenlieferkette Ihrer Einrichtung. Einen mechanischen Applikator kann man im Vakuum nicht beurteilen. Die Hardware hängt vollständig von der Qualität, dem Format und den physischen Abmessungen der eingehenden Etikettenrolle ab. Eine perfekt konstruierte Maschine wird wiederholt ausfallen, wenn minderwertiges oder falsch formatiertes Material zugeführt wird.
Vor der Installation neuer Geräte müssen wir klare Erfolgskriterien definieren. Eine erfolgreiche Bereitstellung wird daran gemessen, dass während des Betriebs kein Web-Snapping auftritt. Sie möchten, dass keine Container auf dem Förderband übersprungen werden. Sie benötigen außerdem eine nachhaltige OEE (Overall Equipment Effectiveness) bei konstantem Betrieb mit den vom Hersteller angegebenen Geschwindigkeiten. Alles andere deutet auf eine Trennung zwischen Ihren Verbrauchsmaterialien und Ihrer Hardware-Mechanik hin.
Um Integrationsrisiken zu mindern, definieren Sie zulässige Materialtoleranzen, bevor Sie Geräteanbieter in die engere Auswahl nehmen. Dieser proaktive Ansatz verhindert kostspielige Maschinenmodifikationen nach der Installation. Wenn Sie diese Prüfung verzögern, besteht die Gefahr, dass Sie Geräte erhalten, die Ihren spezifischen Etikettenbestand nicht verarbeiten können. Legen Sie strenge Regeln für Ihre Drucklieferanten fest. Sie müssen genau bestimmen, wie Ihre Etiketten gespult, verpackt und geliefert werden. Diese einfache Ausrichtung zu Beginn des Projekts verhindert eine monatelange Fehlerbehebung in der Fabrikhalle.
Die Branchenbasis für automatisierte Maschinen ist der 3-Zoll (76 mm) Innenkern. Kleinere Kerne wie 1-Zoll- oder 3/4-Zoll-Formate sind im Allgemeinen auf Tischgeräte oder halbautomatische Desktop-Maschinen beschränkt. Sie müssen Ihrem Lieferanten die Dicke des Kernmaterials klar mitteilen. Die Wahl zwischen Standardkarton- oder Hochleistungskunststoffkernen bestimmt, wie gut die Spreizdorne der Maschine die Rolle greifen. Ein schwacher Kartonkern wird unter der pneumatischen Spannung eines Hochgeschwindigkeitsapplikators zerdrückt. Dieser Quetscheffekt führt dazu, dass die Rolle wackelt, was direkt zu einer Schrägstellung des Etiketts führt.
Als nächstes müssen Sie die physischen Gehäusegrenzen der Maschine bewerten, um den maximalen Außendurchmesser (OD) zu berechnen. Die meisten Industrieetikettierer akzeptieren einen maximalen Außendurchmesser von 300 mm bis 350 mm. Die Umsetzungsrealität steht häufig im Widerspruch zu den Kaufwünschen. Käufer wünschen sich große Rollen, um die Wechselhäufigkeit zu reduzieren. Das Überschreiten des OD-Grenzwerts der Maschine führt jedoch zu einer starken Motorbelastung der Abwickelscheibe. Eine schwere, übergroße Walze trägt eine enorme Rotationsträgheit.
Wenn der Indexierungsmotor plötzlich eine schwere Rolle zieht, führt die daraus resultierende Spannungsspitze zu Mikrorissen im Trägerpapier. Diese Risse führen schließlich dazu, dass die gesamte Bahn mitten in der Produktion reißt. Legen Sie gemeinsam mit Ihren Drucklieferanten eine strikte maximale Rollenlänge fest, die ausschließlich auf dieser geometrischen Grenze basiert. Überschreiten Sie niemals die OD-Grenze über die vom Hersteller angegebene maximale Kapazität hinaus.
Tabelle 1: Standardrollenspezifikationen und Anwendungskontext
Kerninnendurchmesser | Typischer maximaler Außendurchmesser | Bevorzugtes Kernmaterial | Ausrüstungsübereinstimmung |
|---|---|---|---|
3 Zoll (76 mm) | 300mm - 350mm | Dicker Karton/Kunststoff | Automatische Hochgeschwindigkeitsapplikatoren |
1 Zoll (25,4 mm) | 150 mm - 200 mm | Standardkarton | Desktop-/halbautomatische Einheiten |
3/4 Zoll (19 mm) | 100mm - 120mm | Leichter Karton | Handspender |
Der industrielle Etikettendruck erkennt ein etabliertes Acht-Standard-Framework für Aufwickelpositionen an. Position 1 gibt beispielsweise an, dass die Oberseite des Etiketts zuerst gespendet wird. Position 3 bedeutet, dass die rechte Seite des Etiketts zuerst gespendet wird. Diese Industriestandards werden von allen Akzidenzdruckereien allgemein akzeptiert. Sie müssen bei jeder einzelnen Bestellung Ihren gewünschten Positionscode angeben.
Die gewählte Abrollrichtung muss perfekt zur Montageposition des Applikators passen. Gerätedesigner konfigurieren Hardware entweder für linke oder rechte Zuführpfade. Diese Ausrichtung ist besonders wichtig in einer größeren Linie zum Verschließen und Etikettieren von Flüssigkeiten . Sie können eine Rolle nicht einfach umdrehen oder einen Bahnweg umkehren, wenn die Maschinenaufstellfläche erst einmal in Ihrer Fabrikhalle verschraubt ist. Um zu funktionieren, ist die Hardware auf eine präzise geometrische Ausrichtung angewiesen.
Die Beschaffung von Rollen mit umgekehrter Abwickelrichtung führt zu einem sofortigen Produktionsausfall. Die Maschine bringt Etiketten verkehrt herum oder verkehrt herum auf Ihre Behälter an. Um dies zu verhindern, bestätigen Sie die erforderliche Kartenposition des OEM schriftlich, bevor Sie erste Verbrauchsmaterialchargen bestellen. Wir empfehlen, eine strenge Verifizierungssequenz einzuhalten, bevor grünes Licht für die Materialproduktion gegeben wird.
Fordern Sie das offizielle Abwickeldiagramm bei Ihrem Maschinenhersteller an.
Identifizieren Sie Ihre spezifische Applikatorausrichtung (linker vs. rechter Vorschub).
Passen Sie die Vorschubausrichtung an die entsprechende Standardposition an (1 bis 8).
Übermitteln Sie diese spezifische Positionsnummer als zwingende Anforderung an Ihren Etikettenkonverter.
Fordern Sie einen kleinen Prototyp einer Rolle an, um den Abwickelweg physisch zu testen, bevor Sie große Mengen bestellen.
Der Abstand zwischen den einzelnen Etiketten fungiert als physischer Auslöser für das Automatisierungssystem. Diese „Lücke“ signalisiert der Maschine, die Ausgabe genau im richtigen Moment zu stoppen. Sie müssen Geräte anhand ihrer Sensorreaktionszeit im Verhältnis zu dieser Lückengröße bewerten. Hochgeschwindigkeitsleitungen erfordern unglaublich präzise Spaltabstände, um Sensoren ohne Mikroverzögerungen auszulösen.
Zwischen jedem Etikett muss ein Abstand von 2,5 mm bis 3,0 mm eingehalten werden. Abweichungen von mehr als 0,5 mm führen zu einer Abweichung der Anwendung. Wenn der Abstand schwankt, berechnet die Maschine den Stopppunkt falsch. Dieser Berechnungsfehler führt dazu, dass die Etiketten im Laufe des Durchlaufs zunehmend höher oder niedriger auf der Flasche angebracht werden. Nur durch konsequentes Stanzen in der Druckerei lässt sich ein Abdriften der Applikation verhindern.
Standardmäßige fotoelektrische Sensoren basieren vollständig auf den Opazitätsunterschieden zwischen dem Etikett und dem Trägermaterial. Sie strahlen Licht durch den Spalt, um einen Bruch im Material zu registrieren. Wenn Ihre Etiketten jedoch eine durchsichtige PET-Trägerfolie verwenden, versagen optische Sensoren. Das Licht durchdringt sowohl das Etikett als auch das Trägermaterial nahtlos. Ihre Maschinenbewertung muss ausdrücklich Ultraschall- oder kapazitive Spaltsensoren erfordern, wenn Sie planen, Klar-auf-Klar-Materialien zu verarbeiten.
Diagramm 1: Zusammenfassung der Kompatibilität von Sensortyp und Linermaterial
Sensorik | Papierliner | Klarer PET-Liner | Metall-/Folienetiketten |
|---|---|---|---|
Standardoptik | Hochkompatibel | Scheitert (Licht geht durch) | Kompatibel |
Kapazitiv | Kompatibel | Hochkompatibel | Fehlschläge (Interferenz) |
Ultraschall | Hochkompatibel | Hochkompatibel | Hochkompatibel |
Gerätespezifikationen auf Papier können komplexe Variablen der realen Welt nicht berücksichtigen. Variationen der Glasnähte, statische Aufladung des Kunststoffs oder aggressive Konizitätswinkel stören oft perfekt berechnete Berechnungen. Auf einer CAD-Zeichnung sieht eine Flasche vielleicht perfekt zylindrisch aus, doch physikalische Herstellungsprozesse führen zu subtilen Oberflächenfehlern. Diese Fehler verändern die Haftung eines Etiketts auf dem Substrat.
Bei der Bewertung einer Rundflaschen-Etikettiermaschine erfordert die Standardarbeitsanweisung proaktive physische Tests. Sie müssen nicht angebrachte Etikettenrollen und 50 bis 100 physische leere Flaschen direkt an die OEM-Einrichtung senden. Ihr Ingenieurteam benötigt genau diese Elemente, um das System ordnungsgemäß zu kalibrieren. Durch die Simulation eines Laufs mit generischen Flaschen wird der Kalibrierungsprozess vollständig ungültig.
Die Factory Acceptance Testing (FAT)-Phase verfolgt spezifische technische Ziele. Sie müssen nachweisen, dass der Abziehplattenwinkel des Applikators das Etikett reibungslos und ohne Verzögerung auf die Probenflasche überträgt. Sie müssen außerdem sicherstellen, dass Wickelbänder ausreichend Druck ausüben, ohne dass das Material knittert. Diese physikalische Validierung trennt zuverlässige Maschinen von schlecht kalibrierter Hardware.
Verwenden Sie bei der Auswahl Ihres Anbieters eine strenge Auswahllogik. Eliminieren Sie jeden Hersteller, der Leistung garantiert, ohne physische Materialproben für die Kalibrierung vor dem Versand anzufordern. Richtige Validierungsprotokolle schützen Ihre Investition. Befolgen Sie diese FAT-Richtlinien, um den Erfolg sicherzustellen:
Führen Sie einen Dauertest mit mindestens 50 Flaschen bei maximaler Nenngeschwindigkeit durch.
Überprüfen Sie die Trägerfolie auf Mikrorisse, nachdem Sie die Abziehplatte passiert haben.
Messen Sie die Platzierungsgenauigkeit auf der Flasche, um sicherzustellen, dass keine vertikale Abweichung auftritt.
Testen Sie die Wiederherstellungssequenz der Maschine, nachdem Sie einen Bahnriss simuliert haben.
Stellen Sie sicher, dass der Sensor Lücken auf der gesamten Probenrolle genau erkennt.
Die Leistung der Hardware hängt unterm Strich vollständig von der strikten Einhaltung der Grenzwerte für Verbrauchsmaterialien ab. Sie können schlechtes Etikettenmaterial nicht übertreffen. Ein Hochgeschwindigkeitsapplikator deckt einfach die Mängel in Ihrer Rollenwicklung, dem Spaltabstand und der Kerngröße auf. Indem Sie die geometrischen und physikalischen Grenzen Ihrer Ausrüstung respektieren, garantieren Sie einen reibungslosen Betriebsablauf.
Ihr unmittelbarer nächster Schritt erfordert eine Prüfung Ihres vorhandenen Etikettenbestands. Überprüfen Sie Ihre aktuellen Rollen auf die richtige Kerngröße, den maximalen Außendurchmesser, die angegebene Abwickelrichtung und die genaue Spaltbreite. Konsolidieren Sie diese genauen Kennzahlen in einem standardisierten Datenblatt. Beziehen Sie diese wichtigen Daten direkt in Ihre nächste Ausrüstungsanfrage (RFP) ein. Diese transparente Abstimmung zwischen Ihren Verbrauchsmaterialien und Ihrer Hardware sorgt für absolute Zuverlässigkeit in der Produktion.
A: Die Rolle kratzt physisch am Maschinenchassis, wodurch sich die Bahnspannung sofort ändert. Diese starke Spannungsspitze führt zum Reißen des Trägerpapiers. Es kann auch dazu führen, dass der Schrittmotor blockiert oder der Indexierungssensor die Lücke vollständig verfehlt, was zu ständigen Unterbrechungen der Produktionslinie führt.
A: Dies ist nur möglich, wenn es mit einem kapazitiven oder Ultraschallsensor ausgestattet ist. Standardmäßige optische Sensoren können nicht zwischen einem durchsichtigen Etikett und einem durchsichtigen Trägermaterial unterscheiden. Diese Einschränkung führt zu einer kontinuierlichen, unkontrollierten Abgabe. Geben Sie Ihr Linermaterial immer frühzeitig an, um die richtige Sensortechnologie sicherzustellen.
A: Bemaßungen erfassen keine kritischen realen Details wie Oberflächenreibung, unvorhersehbare Formnähte oder leichte Verjüngungen. Durch physikalische Proben können Ingenieure den Abstand der Schälplatte anpassen und die Spannung des Wickelbands fein abstimmen. Diese praktische Kalibrierung verhindert Blasenbildung und Schieflauf, bevor die Maschine das Werk verlässt.
