 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-08-21 Herkunft:Powered


Beim pharmazeutischen Verpackungsprozess gibt es keine Fehlerquote; Geräteausfälle oder Integrationsengpässe wirken sich direkt auf die Produktintegrität, die Einhaltung gesetzlicher Vorschriften und die Marktverfügbarkeit aus. Die Skalierung der Produktion erfordert den Übergang von isolierten Maschinen zu zusammenhängenden Systemen, aber die Bewertung der breiten Palette an Maschinen – von Präzisionszählern bis hin zu Hochgeschwindigkeitskartonierern – birgt erhebliche Kapital- und Betriebsrisiken. In diesem Leitfaden werden die wesentlichen Komponenten von Verpackungssystemen aufgeschlüsselt und ein technischer Bewertungsrahmen bereitgestellt, der Beschaffungs- und Konstruktionsteams dabei hilft, Maschinen auf der Grundlage von GMP-Design, Durchsatz und Integrationsfähigkeiten in die engere Auswahl zu nehmen.
Die Systemintegration ist von entscheidender Bedeutung: Der Aufbau kompletter Verpackungsproduktionslinien erfordert eine nahtlose pneumatische, elektrische und Software-Kompatibilität (SCADA/MES) zwischen der primären Abfüllung und der sekundären Kartonierungsstufe.
Compliance treibt Design voran: Die Ausrüstung muss strenge GMP-Standards erfüllen und über werkzeuglose Umstellungen, Kontaktteile aus 316L-Edelstahl und ein FDA 21 CFR Part 11-konformes Datenmanagement verfügen.
Komplexität der Kartonierung: Die Sekundärverpackung bestimmt oft die Liniengeschwindigkeit; Die Auswahl der richtigen Kartonierausrüstung (vertikal, horizontal oder Topload) hängt stark vom primären Behältertyp (Fläschchen, Blister oder Flaschen) ab.
Das Verständnis des Arbeitsablaufs ist der erste Schritt beim Liniendesign. Sie müssen klar zwischen Primärverpackung und Sekundär- oder Tertiärverpackung unterscheiden. Beim Primärverpacken kommt es zum direkten Produktkontakt. Dazu gehören das Zählen, Abfüllen und Blisterverpacken. Sekundär- und Tertiärverpackungen übernehmen die Außenbehälter. Dies umfasst das Kartonieren, Bündeln und Kartonieren. Die physische Trennung dieser Zonen wird häufig durch Reinraumklassifizierungen vorgeschrieben, die Durchgangsmechanismen und strenge Umgebungskontrollen erfordern.
Die Festlegung grundlegender Kennzahlen gewährleistet eine erfolgreiche Linienintegration. Die Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE) ist Ihr primäres Erfolgskriterium und misst Verfügbarkeit, Leistung und Qualität. Sie müssen auch Footprint-Einschränkungen und maschinenübergreifende Synchronisierung bewerten. Dabei spielen Puffersysteme bzw. Akkumulatoren eine große Rolle. Sie verhindern, dass kleinere Störungen an einer Maschine zum Stillstand der gesamten Linie führen. Ein gut konzipierter Sammeltisch zwischen einem Füller und einem Kartonierer kann drei bis fünf Minuten Produktionszeit aufnehmen, so dass Bediener einen nachgelagerten Stau beseitigen können, ohne den vorgelagerten Abfüllprozess anzuhalten.
Sie haben die Wahl zwischen modularen und schlüsselfertigen Systemen. Die Beschaffung erstklassiger Einzelmaschinen bietet spezielle Leistung für ganz bestimmte Produkttypen. Der Kauf vorintegrierter kompletter Verpackungsproduktionslinien von einem einzigen OEM verringert jedoch die Integrationsrisiken. Single-Source-Linien verfügen oft über einheitliche Bedienfelder, standardisierte Ersatzteile und eine einzige Stelle für die Verantwortung während des Factory Acceptance Test (FAT).
Systemansatz | Vorteile | Nachteile | Beste Anwendung |
|---|---|---|---|
Modular (Best-of-Breed) | Maximale Leistung für bestimmte Aufgaben; hochgradig anpassbar. | Komplexe Integration; Schnittstellen mehrerer Anbieter; erhöhtes Risiko von Kommunikationsstörungen. | Spezialprodukte, die eine besondere Handhabung erfordern (z. B. komplexe Autoinjektoren). |
Schlüsselfertig (Einzel-OEM) | Nahtlose Integration; einheitliches HMI; einziger Ansprechpartner für Support. | Bei bestimmten Einzelstationen kann es zu Kompromissen bei der absoluten Höchstgeschwindigkeit kommen. | Standardmäßige Abfülllinien für feste Dosierungen oder Flüssigkeiten, die einen schnellen Einsatz erfordern. |
Die Zählgenauigkeit bestimmt den Erfolg der Verpackung fester Dosen. Moderne Maschinen nutzen optische Sensortechnik. Mehrkanal-Infrarotzähler erkennen herabfallende Produkte und ignorieren Staub. Diese Systeme verwenden fortschrittliche Algorithmen, um die genaue Masse und Form des Produkts zu berechnen, während es das Sensorfenster passiert, und stellen so sicher, dass zerbrochene Tabletten oder überlappende Kapseln korrekt identifiziert und aussortiert werden. Ältere oder einfachere Systeme verwenden mechanische Lamellenzählmechanismen, die robust sind, aber umfangreiche Formatteile für unterschiedliche Produktgrößen benötigen.
Bewerten Sie diese Maschinen anhand strenger Abmessungen. Streben Sie eine Genauigkeitsrate von 100 % an. Die Fähigkeit zur Staubabsaugung ist bei unbeschichteten Tablets unerlässlich, da übermäßiger Staub die optischen Sensoren blendet und zu falschen Zählungen führt. Aktive Flaschenausschleusungssysteme müssen Fehlzählungen erkennen, bevor sie zum Verschließer gelangen. Das Gerät muss auch schwierige Formate problemlos bewältigen können. Dazu gehören durchscheinende Kapseln, die herkömmliche optische Sensoren verwirren können, und stark staubende Tabletten, die eine kontinuierliche Vakuumabsaugung erfordern.
Flüssigkeits- und Pulvermaschinen verarbeiten Fläschchen, Ampullen, Spritzen und Flaschen. Der Anwendungsbereich bestimmt die Technologie. Sie müssen den Pumpentyp auf die Produkteigenschaften abstimmen. Die aseptische Abfüllung erfordert die strikte Einhaltung des laminaren Luftstroms und der Isolatorintegration, um die Sterilität aufrechtzuerhalten.
Peristaltische Pumpen eignen sich am besten für scherempfindliche Flüssigkeiten und biologische Produkte. Sie halten das Produkt im Schlauch, sorgen für hohe Sterilität und machen den Wechsel so einfach wie den Austausch eines Einwegschlauchsatzes. Kolbenpumpen bieten hohe Präzision für viskose Flüssigkeiten, Sirupe und Cremes und verwenden Edelstahlzylinder, um exakte Volumina zu fördern. Bei der Pulverabfüllung werden häufig Schneckensysteme oder Vakuum-Dosierräder eingesetzt, um genaue Füllgewichte aufrechtzuerhalten. Dies erfordert eine ausgefeilte Staubkontrolle und Feuchtigkeitskontrolle, um eine Verklumpung zu verhindern.
Blisterlinien schützen einzelne Dosen vor Feuchtigkeit, Licht und Kontamination. Thermoformgeräte nutzen Hitze, um Hohlräume in PVC, PVDC oder ähnlichen Kunststoffen zu formen. Diese Methode ist kostengünstig und ermöglicht transparente Hohlräume, was die visuelle Inspektion erleichtert. Kaltumformgeräte nutzen mechanischen Druck, um Hohlräume in Alu/Alu-Folie zu formen. Die Kaltumformung bietet maximalen Barriereschutz gegen Feuchtigkeit und Sauerstoff, erfordert jedoch eine größere Stellfläche und führt zu weniger Blasen pro Quadratmeter Material.
Die Skalierbarkeit hängt vom Versiegelungsmechanismus ab. Die Plattenversiegelung verwendet flache Platten und arbeitet intermittierend. Es eignet sich für mittlere Geschwindigkeiten und komplexe Hohlraumformen und sorgt für eine längere Verweilzeit der Dichtung. Beim Rotationssiegeln werden beheizte Walzen für eine kontinuierliche Bewegung verwendet. Dies ist der Standard für Hochgeschwindigkeitsproduktionsanforderungen, der einen schnellen Durchsatz ermöglicht, aber eine präzise Spannungskontrolle der Bahnmaterialien erfordert.
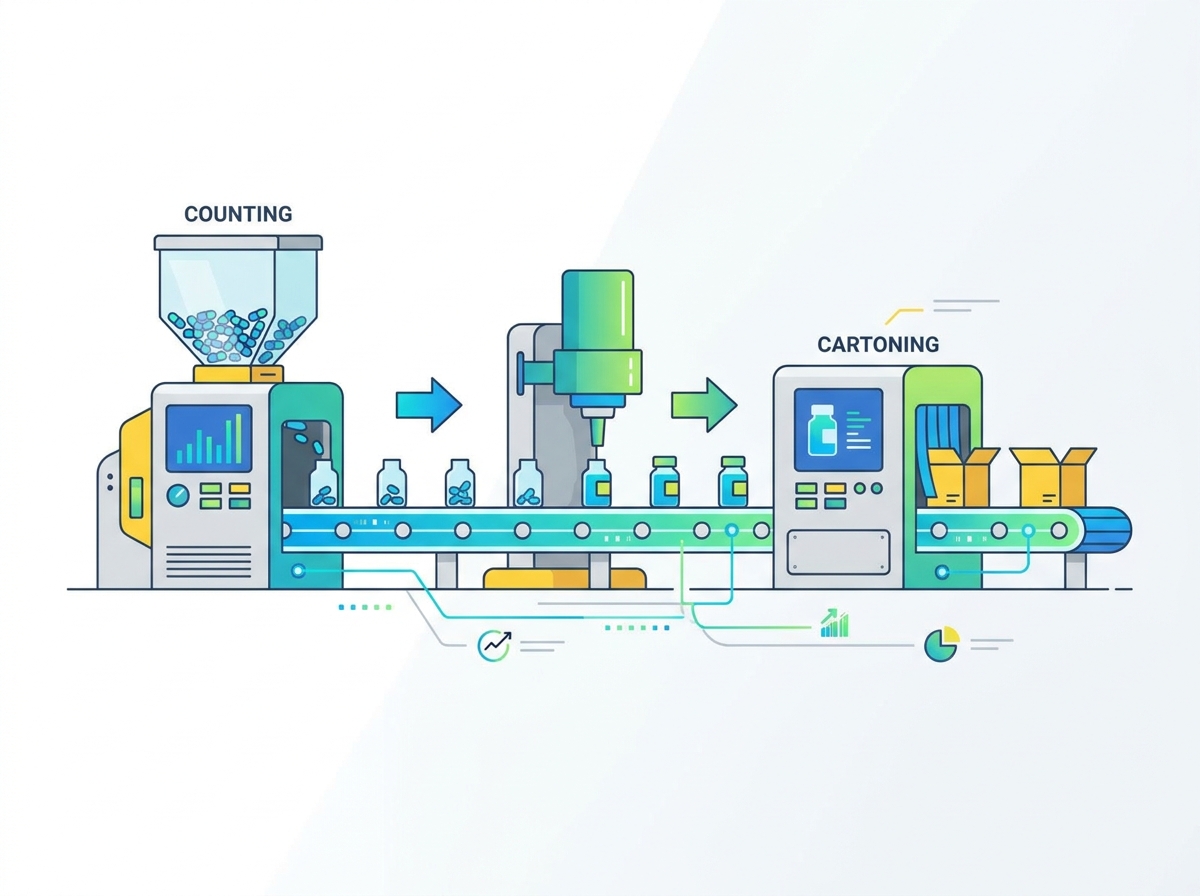
Nach dem Befüllen müssen Behälter sofort und sicher verschlossen werden, um die Produktintegrität zu gewährleisten. Chuck-Verschließer greifen den Verschluss und üben eine Rotationskraft aus, was eine präzise Drehmomentkontrolle für einzelne Flaschen ermöglicht. Spindelverschließer verwenden rotierende Scheiben, um die Verschlüsse festzuziehen, während sich die Flaschen über das Förderband bewegen, was sich hervorragend für kontinuierliche Hochgeschwindigkeitsvorgänge eignet. Induktionsversiegelungsgeräte verschließen mithilfe eines elektromagnetischen Feldes eine hermetische Folienversiegelung über der Flaschenöffnung und sorgen so für einen Manipulationsnachweis und eine längere Haltbarkeit.
Die Integration der Qualitätskontrolle ist in dieser Phase obligatorisch. Drehmomentüberwachungssysteme stellen sicher, dass die Kappen weder zu locker (Gefahr von Undichtigkeiten) noch zu fest sitzen (was das Öffnen für den Patienten erschwert). Auswurfmechanismen müssen nicht ordnungsgemäß versiegelte Behälter mit verdrehtem Gewinde oder fehlendem Verschluss sofort aus der Linie entfernen. Diese Ausschussstationen verwenden in der Regel pneumatische Hochgeschwindigkeitsschieber, um fehlerhafte Flaschen zur Überprüfung der Qualitätssicherung in einen verschlossenen Behälter umzuleiten.
Die Kennzeichnung hat eine hohe regulatorische Bedeutung. Sie müssen Track & Trace- und Serialisierungsmodule direkt in die Etikettierstation integrieren. Druckmaschinen, ob Thermotransfer- oder Laserdrucker, verwenden eindeutige 2D-Datamatrix-Codes, Chargennummern und Verfallsdaten. Diese Codes gewährleisten die Transparenz der Lieferkette und die Einhaltung von Fälschungsschutzbestimmungen und erfordern eine nahtlose Kommunikation mit der MES-Software auf Standortebene.
Die Präzision des Auftragens bestimmt die Etikettenqualität. Die Rundum-Etikettierung eignet sich für runde Flaschen und nutzt einen motorisierten Riemen, um die Flasche gegen die Etikettenbahn zu drehen. Die Vorder- und Rückseitenetikettierung gilt für flache oder ovale Behälter und erfordert präzise Ausrichtungsmodule, um die Flasche vor der Anwendung zu zentrieren. Das System muss bei hohen Geschwindigkeiten eine fehlerfreie Anwendung erreichen. Optische Verifizierungskameras bestätigen das Vorhandensein des Etiketts, die Platzierungsgenauigkeit und die Lesbarkeit der gedruckten Daten und scheiden alle Behälter aus, die die visuelle Inspektion nicht bestehen.
Die Sekundärverpackung bestimmt oft die Gesamtgeschwindigkeit Ihrer Linie. Die Wahl des richtigen Kartonierers verhindert Engpässe und sorgt für reibungslose Folgeabläufe.
Vertikale Kartonierer: Diese eignen sich am besten für durch Schwerkraft zugeführte Produkte wie Flaschen, Gläser und Fläschchen. Für kürzere Läufe und klinische Studien ermöglichen sie oft eine manuelle oder halbautomatische Einfügung.
Horizontalkartonierer: Diese Systeme eignen sich optimal für den vollautomatischen Hochgeschwindigkeitseinschub. Sie handhaben Blisterstapel, Fläschchen und Tuben mit kontinuierlicher oder intermittierender Bewegung und schieben das Produkt horizontal in den offenen Karton.
Toplader-Kartonierer: Ideal für komplexe Mehrkomponenten-Kits, Autoinjektoren und medizinische Geräte. Mithilfe von Pick-and-Place-Robotern laden sie zerbrechliche Produkte in flache Zuschnitte, die dann zu Schalen oder Kartons aufgerichtet werden.
Kartonierertyp | Am besten für | Einfügemethode | Typische Geschwindigkeit |
|---|---|---|---|
Vertikal | Flaschen, Gläser, Fläschchen | Schwerkraft / Manuell | Niedrig bis mittel (50–150 cpm) |
Horizontal | Blister, Tuben, Schalen | Automatisierter Pusher | Hoch (150–400+ CPM) |
Top-Load | Kits, Geräte, zerbrechliche Gegenstände | Roboter-Pick-and-Place | Mittel (80–200 Kopien pro Minute) |
Ein Kartonierer ist eine komplexe Anordnung synchronisierter Mechanismen. Das Verständnis dieser Teile hilft bei der Fehlerbehebung, Wartung und der Festlegung von Anforderungen während der Beschaffung.
Rotations-/Vakuum-Kartonzuführungen: Dieser Abschnitt zieht flache Zuschnitte mithilfe von Vakuumnäpfen aus dem Magazin. Es bereitet sie auf die Erektion in eine 3D-Form vor, was ein präzises Timing erfordert, um Fehlzufuhren zu verhindern.
Förderketten und Führungsschienen: Diese Komponenten transportieren die geformten Kartons und Produkte durch die Maschine. Um die Ausrichtung während der Einfügungsphase aufrechtzuerhalten, ist eine hohe Pitch-Genauigkeit erforderlich.
Falt- und Rillmechanismen: Diese Werkzeuge brechen den Karton vor und formen ihn. Dadurch wird sichergestellt, dass sich die Klappen vor dem Einlegen des Produkts sauber falten, wodurch die Gefahr von Papierstaus verringert wird.
Produktzuführung/Einschubschieber: Dieser Mechanismus führt das Produkt nahtlos in den offenen Karton ein. Es verwendet mechanische oder servoangetriebene Schieber, die mit der Fördergeschwindigkeit synchronisiert sind.
Broschüren-/Beilageordner und Zuführung (GUK): Diese Einheit automatisiert das Falten und Einfügen von Patienteninformationsbroschüren (PILs). Es muss perfekt mit der Produktbewegung synchronisiert sein, um sicherzustellen, dass jeder Karton eine Packungsbeilage erhält.
Kartonversiegelungssystem: Sie können zwischen mechanischen Steckverschlüssen oder Systemen zum Auftragen von Heißkleber wählen. Hier werden oft mit speziellen Etikettierköpfen Originalitätssiegel angebracht.
Pneumatische und mechanische Antriebssysteme: Die Zylinder, Ventile und Servomotoren treiben alle synchronen mechanischen Bewegungen an. Präzision reduziert hier Vibrationen, Verschleiß und Wartungsintervalle.
SPS-Steuerungssystem und HMI-Panel: Dies ist die Hauptsteuerungsschnittstelle. Bediener nutzen es für die Rezeptverwaltung, Geschwindigkeitssynchronisierung, Alarmbehandlung und Leistungsdiagnose.
Fehlerauswurftor: Integrierte Sensoren erkennen Fehler während des gesamten Prozesses. Das Tor weist Kartons mit fehlenden Beipackzetteln, falschen Barcodes oder unvollständigen Füllungen zurück und stellt so sicher, dass nur einwandfreie Produkte das Ende der Linie erreichen.
Die Verpackung von Fläschchen erfordert eine spezielle Handhabung, um kosmetische Schäden und Brüche zu vermeiden. Um den Glas-zu-Glas-Kontakt zu verhindern, benötigen Sie Einlauf-Scroll-Systeme. Dadurch werden Reibung und Bruch während des Kartoniervorgangs vermieden. Blisterverpackungen erfordern die Integration mit Blister-Sammelmagazinen. Zählsysteme und Roboter-Pick-and-Place-Transfers stellen sicher, dass die richtige Anzahl an Blisterpackungen in jeden Karton gelangt, und erfordern oft hochentwickelte Servosteuerungen, um die Stapelhöhe zu verwalten.
Einzelne Kartons müssen für den Vertrieb und die Großhandelsabwicklung gruppiert werden. Schrumpfverpackungsmaschinen und Bündelmaschinen gruppieren Kartons in handliche Einheiten und tragen eine dichte Polymerfolie auf, die Manipulationssicherheit und Stabilität bietet. Automatisierte Kartonpacker laden diese Pakete dann in Versandkartons aus Wellpappe. Basierend auf Ihrem Grundriss, Ihren Geschwindigkeitsanforderungen und der strukturellen Integrität der Primärkartons können Sie zwischen Seiten- und Toplader-Kartonpackern wählen.
Das Palettieren ist der letzte Schritt im physischen Verpackungsprozess. Roboterpalettierer bieten eine End-of-Line-Automatisierung und nutzen mehrachsige Arme, um versiegelte Kartons aufzunehmen. Sie stapeln versiegelte Kisten nach programmierten Mustern auf Paletten, bereit für die Lagerung im Lager. Diese Systeme werden häufig mit Stretchwicklern integriert, um die Palettenladung für den Transport zu sichern.
Die Qualitätssicherung setzt sich bis zum Ende der Produktionslinie fort und fungiert als letzter Gatekeeper vor der Produktfreigabe. Kontrollwaagen überprüfen den vollständigen Kartoninhalt. Sie erkennen fehlende Beipackzettel, leere Blister oder unzureichend gefüllte Fläschchen, indem sie kleinste Gewichtsabweichungen anhand eines strengen Toleranzfensters messen. Jeder Karton, der außerhalb dieses Fensters fällt, wird automatisch aussortiert.
Bildverarbeitungssysteme führen OCR/OCV (Optical Character Recognition/Verification) durch. Sie überprüfen Chargencodes, Verfallsdaten und 2D-Datamatrix-Serialisierungscodes auf jedem einzelnen Karton. Bei der Fremdkörpererkennung werden Inline-Metalldetektoren und Röntgeninspektionssysteme eingesetzt, um Fremdmaterialien vor dem Versand zu erkennen. Röntgensysteme eignen sich besonders zur Erkennung von Glasscherben in Flüssigkeitsfläschchen oder fehlenden Tabletten in versiegelten Aluminiumblistern.
Für ist ein striktes Hygienedesign vorgeschrieben pharmazeutische Verpackungsanlagen . Achten Sie auf eine spaltenfreie Konstruktion, geneigte Oberflächen zur Vermeidung von Flüssigkeitsansammlungen und Abwaschmöglichkeiten für primäre Füllzonen. Die Kompatibilität zwischen Clean-in-Place (CIP) und Sterilize-in-Place (SIP) ist für Flüssigkeitsabfülllinien von entscheidender Bedeutung, um Kreuzkontaminationen zwischen Chargen zu verhindern. Ebenso wichtig ist die Datenintegrität. Die Software der Maschine muss FDA 21 CFR Part 11 und EU Annex 11 entsprechen. Dies gewährleistet sichere elektronische Aufzeichnungen, Prüfprotokolle und elektronische Signaturen und verhindert unbefugte Parameteränderungen.
Bewerten Sie die für Formatänderungen erforderliche Zeit, da sich Ausfallzeiten direkt auf die Rentabilität auswirken. Priorisieren Sie werkzeuglose Anpassungen, Schnellspannmechanismen und standardisierte Formatteile. Rezeptgesteuerte Servomotoren unterstützen das SMED-Prinzip (Single-Minute Exchange of Dies) und reduzieren Ausfallzeiten drastisch, indem Führungsschienen und Schieberpositionen auf Knopfdruck automatisch angepasst werden. Gleichen Sie Ihre aktuellen Chargengrößen mit zukünftigen Hochgeschwindigkeitsvolumenanforderungen ab. Eine Maschine, die schnell läuft, deren Umrüstung aber Stunden dauert, ruiniert Ihre OEE bei kleinen Auflagen, sodass Flexibilität genauso wichtig ist wie reine Geschwindigkeit.
Bewerten Sie die Implementierungsrealität des Anbieters, bevor Sie einen Vertrag unterzeichnen. Überprüfen Sie die Lieferzeiten, die Fertigungskapazität und die Verfügbarkeit lokaler Ersatzteile. Eine robuste technische Support-Infrastruktur aus der Ferne und vor Ort ist von entscheidender Bedeutung, um ungeplante Ausfallzeiten zu minimieren. Bewerten Sie die Fähigkeit des Anbieters, eine umfassende Validierungsdokumentation bereitzustellen. Sie müssen detaillierte IQ/OQ/PQ-Protokolle (Installation, Betriebs- und Leistungsqualifizierung) bereitstellen und Sie während des FAT/SAT unterstützen, um sicherzustellen, dass die Ausrüstung alle gesetzlichen und betrieblichen Anforderungen erfüllt, bevor sie in Produktion geht.
Die Integration komplexer Maschinen birgt Risiken. Die Antizipation dieser Probleme vermeidet kostspielige Verzögerungen und gewährleistet einen reibungslosen Hochlauf zur vollen Produktion.
Risiko: Integrationsengpässe zwischen Maschinen unterschiedlicher Hersteller.
Schadensbegrenzung: Ernennen Sie einen leitenden Integrator. Geben Sie in Ihren Geräteverträgen standardisierte Kommunikationsprotokolle wie OPC UA oder PackML an, um einen reibungslosen Datenaustausch zwischen SPSen sicherzustellen.
Risiko: Längere Ausfallzeiten bei Formatwechseln.
Abhilfe: Erfordern Sie detaillierte Umstellungsmatrizen während der Entwurfsphase. Fordern Sie während des Werksabnahmetests farbcodierte Werkzeuge, Teilewagen für spezielle Formate und praktische SMED-Demonstrationen.
Risiko: Wissenslücken beim Bediener führen zu Maschinenfehlern und geringerer OEE.
Schadensbegrenzung: Fordern Sie umfassende, praxisorientierte Schulungen vor. Schließen Sie Schulungen für Bediener, Wartung und SPS-Fehlerbehebung als strikte Bedingung des Beschaffungsvertrags ein, die idealerweise sowohl in der Einrichtung des Lieferanten als auch vor Ort durchgeführt werden.
Bei der Auswahl der richtigen Maschinen geht es darum, eine synchronisierte, konforme und flexible Produktionslinie zu schaffen. Beginnen Sie mit der Prüfung Ihrer aktuellen Durchsatzengpässe. Definieren Sie Ihre genauen Primärbehälterspezifikationen und bilden Sie Ihre Sekundärverpackungsanforderungen ab. Achten Sie dabei besonders auf die Serialisierungs- und Aggregationsanforderungen.
Entwerfen Sie ein strenges URS-Dokument (User Requirement Specification), in dem alle mechanischen, elektrischen und Softwareanforderungen detailliert aufgeführt sind.
Holen Sie Angebote von Anbietern ein, die nachweislich Erfahrung mit der pharmaspezifischen Integration haben, und fordern Sie Besuche von Referenzstandorten an.
Planen Sie umfassende Factory Acceptance Tests (FAT) mit tatsächlichen Produktionsmaterialien, um die Leistung vor dem Versand zu überprüfen.
Erstellen Sie vor dem Site Acceptance Test (SAT) einen klaren vorbeugenden Wartungsplan und einen Ersatzteilbestandsplan.
A: Primärgeräte verarbeiten Materialien, die direkt mit dem Medikament in Kontakt kommen, wie zum Beispiel das Abfüllen von Fläschchen, das Zählen von Tabletten oder das Formen von Blisterpackungen. Sekundärgeräte verpacken diese Primärbehälter in Umkartons oder Kartons und sorgen so für physischen Schutz, bieten Platz für die Beschriftung und erleichtern die Serialisierung.
A: Treffen Sie Ihre Wahl auf der Grundlage des primären Containertyps, der erforderlichen Liniengeschwindigkeit und der Stellfläche. Verwenden Sie vertikale Kartonierer für Flaschen und Gläser, horizontale Kartonierer für Hochgeschwindigkeitsblister und Tuben und Toplader-Kartonierer für komplexe medizinische Kits und zerbrechliche Autoinjektoren.
A: Zu den Schlüsselkomponenten gehören der rotierende Kartonzuführer, Förderketten, Faltmechanismen, Produktschieber, Beipackzettelfalter (GUK), Versiegelungssysteme, pneumatische Antriebe, das SPS-Bedienfeld und das Defektausschleusetor.
A: Die Serialisierung erfordert die Integration von Hochgeschwindigkeitsdruckern und Bildverarbeitungssystemen, um auf jedem Karton eindeutige 2D-Codes anzubringen und zu überprüfen. Dies stellt die Rückverfolgbarkeit sicher, erfordert jedoch eine präzise Kartonhandhabung, um Druckfehler, Fehllesungen der Kamera oder Unterbrechungen der Produktionslinie zu vermeiden.
A: Die Vorlaufzeiten liegen in der Regel zwischen 6 und 12 Monaten. Dies hängt stark von der Komplexität der Maschine, dem Grad der erforderlichen Anpassung, der Integration von Modulen von Drittanbietern und dem aktuellen Fertigungsrückstand des Anbieters ab.
A: Die Ausrüstung muss über Kontaktteile aus 316L-Edelstahl, fugenfreies Sanitärdesign, werkzeuglose Umstellungen, geneigte Oberflächen für die Entwässerung und Software verfügen, die der FDA 21 CFR Teil 11 für Datenintegrität und Prüfpfade entspricht.
A: Sie integrieren sich über synchronisierte Servoantriebe und SPS-Kommunikation. Zwischen dem Füller und dem Kartonierer werden Staupuffer wie bidirektionale Tische oder Serpentinenförderer platziert, um Geschwindigkeitsunterschiede auszugleichen und Linienstaus zu verhindern.
