 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-10 Herkunft:Powered


Eine falsche Foliendimensionierung auf Verpackungsanlagen erhöht direkt Ihre Betriebskosten. Bei Hochgeschwindigkeitsproduktionen häufen sich schnell Materialabfälle. Erhöhte Ausschussraten und beeinträchtigte Dichtungsintegrität ruinieren Ihre langfristige Rentabilität. Bevor die Fähigkeiten bestimmter Anbieter bewertet oder Angebote eingeholt werden, müssen die Beschaffungs- und Technikteams handeln. Sie müssen Ihre genauen Produktumschlagskennzahlen frühzeitig im Prozess festlegen. Das Erraten dieser kritischen Abmessungen führt häufig zu katastrophalen Fehlanpassungen der Ausrüstung.
Dieser Artikel dient als umfassender technischer Leitfaden zur Berechnung der exakten Folienabmessungen. Wir werden untersuchen, wie wir von Anfang an eine genaue Gerätespezifikation sicherstellen können. Sie lernen bewährte Methoden kennen, um unnötige Maschinenstillstände zu minimieren. Abschließend zeigen wir Ihnen, wie Sie in Ihrem gesamten Betrieb eine konforme Abdichtung gewährleisten. Indem Sie diese Schritte befolgen, schützen Sie Ihre Margen und optimieren Ihre Verpackungsabläufe.
Formel für die Bahnbreite: Gesamtfolienbreite = (Produktbreite × 2) + (Produkthöhe × 2) + Lamellendichtungszugabe + Maschinenfreiraum.
Schnittlängenformel: Gesamtschnittlänge = Produktlänge + Produkthöhe + Enddichtungsbreite + Maschinenfreiraum.
Betriebliche Auswirkungen: Durch die Überdimensionierung der Folie steigen die Kosten für Verbrauchsmaterialien jährlich; Unterdimensionierung führt zu Produktstaus und schwachen Versiegelungen.
Maschinenauswahl: Spezifische Schnittlängen und Folienbreiten bestimmen, ob ein Rotationsbacken- oder Kastenbewegungssiegelmechanismus erforderlich ist.
Die Betriebskosten geraten außer Kontrolle, wenn Sie die Filmabmessungen falsch berechnen. Eine geringfügige Überberechnung erscheint auf den ersten Blick harmlos. Das Hinzufügen von nur 10 mm unnötiger Filmbreite könnte sich wie ein sicherer Puffer anfühlen. Dieser kleine Fehler führt jedoch zu einem enormen finanziellen Verlust. Bei einer Million Zyklen entspricht dieser 10-mm-Fehler 10.000 Metern Materialverschwendung. Am Ende zahlen Sie für Tausende Meter Film, den Sie eigentlich nie brauchten. Durch die Integration von Präzision in Ihre automatischen Schlauchbeutellinien wird dieser tägliche Ressourcenverbrauch gestoppt.
Die Integrität der Siegel stellt ein weiteres großes finanzielles und regulatorisches Risiko dar. Eine unzureichende Foliendimensionierung erzeugt eine enorme Spannung rund um das Produkt. Diese Spannung dehnt den Untergrund und schwächt die Dichtungsstruktur. Schwache Dichtungen führen direkt zu Kanallecks und einem schlechten Barriereschutz. Bei Lebensmittel- und Pharmaanwendungen führen fehlgeschlagene Dichtheitsprüfungen zu obligatorischen Produktrückrufen. Die Aufsichtsbehörden fordern eine konforme Abdichtung, um Kontaminationen zu verhindern. Sie können diesen Standard nicht erreichen, wenn Ihre Folienabmessungen zu eng über die Produkthülle gespannt sind.
Die Kompatibilität der Geräte hängt ausschließlich von genauen Größenmetriken ab. Jede Verpackungsmaschine unterliegt strengen physikalischen Einschränkungen. Sie haben eine definierte maximale und minimale Folienbahnbreite. Sie arbeiten auch innerhalb spezifischer Schnittlängenparameter. Das Erraten dieser Abmessungen führt dazu, dass Sie inkompatible Geräte kaufen. Möglicherweise kaufen Sie eine Maschine, die Ihre größte Produktmenge nicht verpacken kann. Umgekehrt investieren Sie möglicherweise in übergroße Geräte, mit denen Sie Ihre kleinsten Teile nur schwer effizient betreiben können. Präzision verhindert diese kostspieligen Beschaffungskatastrophen.
Verlassen Sie sich auf Lieferantenschätzungen statt auf physische Produktmessungen.
Ignorieren der natürlichen Varianz bei Backwaren oder unregelmäßigen Waren.
Die physische Breite der Siegelbacken wird nicht berücksichtigt.
Übersehen des für die Produktbewegung durch das Formrohr erforderlichen Freiraums.
Die Berechnung Ihrer erforderlichen Folienbahnbreite erfordert einen streng mathematischen Ansatz. Sie können diese Kennzahl nicht schätzen. Um den genauen Materialbedarf zu ermitteln, stützen wir uns auf eine branchenübliche Formel. Die Kerngleichung lautet: Folienbreite = (Produktbreite × 2) + (Produkthöhe × 2) + Rippendichtungsbreite + Abstand. Diese Formel berücksichtigt den gesamten Umfang Ihres Produkts sowie das Material, das zum Verbinden der Kanten benötigt wird.
Die Flossendichtung, oft auch Rückendichtung genannt, erfordert spezielle Materialzuweisungen. Standard-Flossensiegel verbrauchen etwa 25 bis 30 mm Folie. Diese Variable ändert sich jedoch je nach Konfiguration Ihres Dichtungsrads. Kaltsiegelanwendungen basieren ausschließlich auf Druck und Spezialklebstoffen. Heißsiegelsysteme erfordern Wärmeenergie und eine ausreichende Verweilzeit. Heißsiegelkonfigurationen erfordern manchmal eine etwas größere Lamellensiegelzugabe, um zu verhindern, dass die Folie in der Nähe des Produkts anbrennt. Überprüfen Sie immer Ihr spezifisches Dichtungsraddesign, bevor Sie die Lamellendichtungsvariable festlegen.
Freiräume verhindern katastrophale Staus im Formkasten. Zu Ihrer Gesamtberechnung müssen Sie einen Abstandspuffer von 10 mm bis 20 mm hinzufügen. Dieser Puffer reduziert die Produktreibung im Formrohr. Ohne sie schleifen die Produkte an der Folie und blockieren die Maschine. Unregelmäßige Produkte erfordern viel höhere Toleranzen. Ein Schokoladenkeks zum Beispiel hat unterschiedliche Höhen und unebene Kanten. Sie müssen die absolut breiteste Stelle Ihres unregelmäßigsten Artikels messen und den Abstandspuffer entsprechend erhöhen.
Wählen Sie zehn Stichproben Ihres spezifischen Produkts aus der Produktionslinie aus.
Verwenden Sie präzise digitale Messschieber, um den breitesten Punkt jeder Probe zu messen.
Messen Sie den höchsten Punkt jeder Probe und achten Sie dabei auf Kronen oder Spitzen.
Notieren Sie die größten Breiten- und Höhenwerte, die unter den zehn Proben gefunden wurden.
Wenden Sie diese Maximalwerte auf die Kernfolienbreitenformel an.
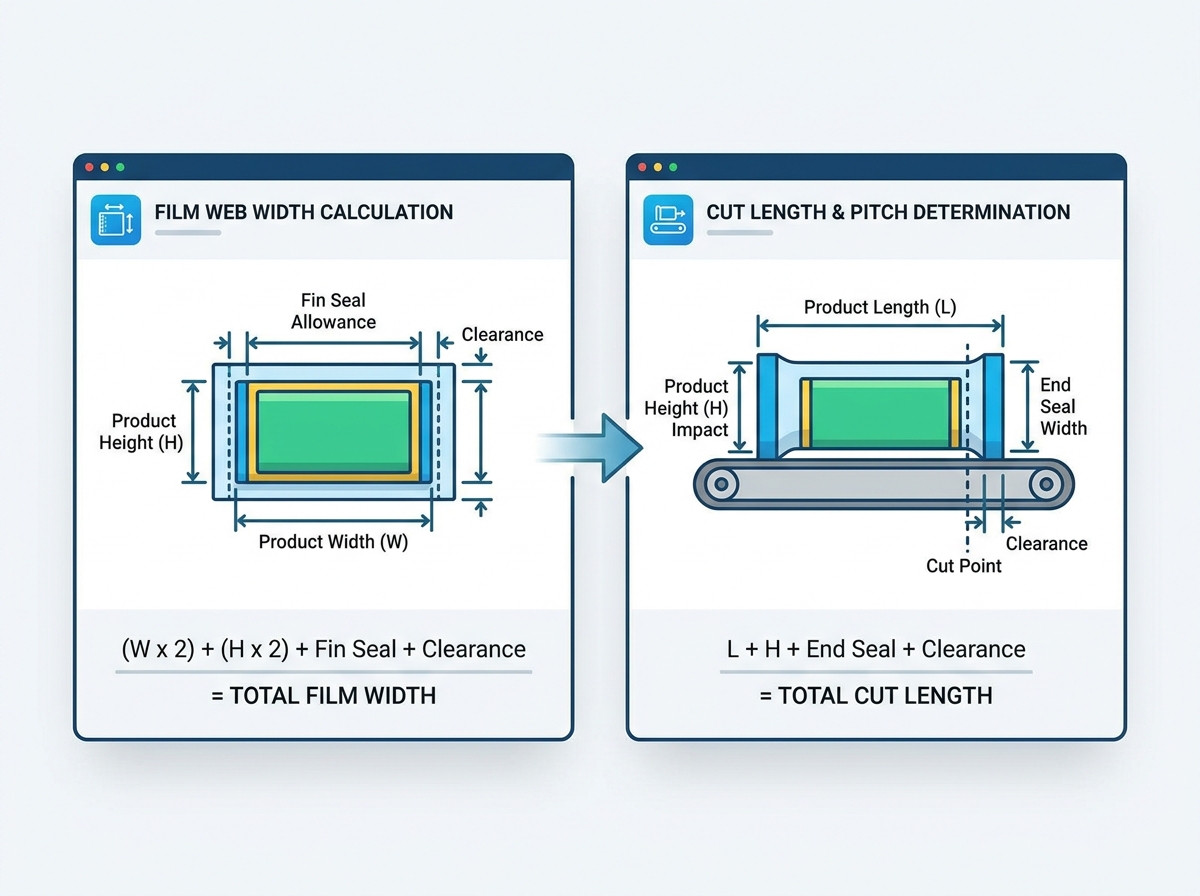
Die Schnittlänge bestimmt, wie viel Folie Sie für jede einzelne Packung herausziehen. Ähnlich wie bei der Bahnbreite verwenden wir hier eine strenge Formel. Die Kerngleichung lautet: Schnittlänge = Produktlänge + Produkthöhe + Breite der Enddichtung + Abstand. Diese Formel stellt sicher, dass die Verpackungsmaschine genügend Folie zieht, um das Produkt zu umschließen und auf beiden Seiten sichere Endversiegelungen zu erzeugen.
Für genaue Schnittlängenberechnungen ist das Verständnis der Enddichtungen von entscheidender Bedeutung. Sie müssen die Crimpzangenbreite in Ihre Gleichung einbeziehen. Die Siegelbacke benötigt normalerweise 15 mm bis 30 mm pro Seite, um eine hermetische Versiegelung zu erzeugen. Da jedes Paket über eine vordere und eine hintere Versiegelung verfügt, müssen Sie bei der Berechnung der Gesamtschnittlänge diesen Crimpzuschlag verdoppeln. Die Nichtberücksichtigung beider Seiten führt dazu, dass die Backen das physische Produkt zerquetschen.
Die Produkthöhe wirkt sich direkt auf Ihre Gesamtschnittlänge aus. Viele Betreiber vergessen diese entscheidende Variable. Die Folie muss von der Oberseite Ihres Produkts nach unten zum Mittelpunkt der Siegelbacke laufen. Höhere Produkte zwingen die Folie dazu, einen längeren vertikalen Weg zurückzulegen. Wenn Sie die Produkthöhe ignorieren, schneidet die Maschine die Folie zu kurz. Dadurch wird die Verpackung eng über die Produktenden gespannt, sodass die Verschlüsse während des Transports aufplatzen.
Durch die Druckregistrierung werden strikte Cutoff-Abstände in den Betrieb eingeführt. Bei unbedruckter Folie sind geringfügige Abweichungen in der Schnittlänge möglich. Bedruckte Folien erfordern absolute Präzision. Auf der Verpackung werden Augenmarkierungen (kleine aufgedruckte Rechtecke) verwendet, um den Schneidmechanismus auszulösen. Der Abstand zwischen diesen Augenmarkierungen ist die Tonhöhe. Ihre berechnete Schnittlänge muss genau dieser Teilung entsprechen. Wenn Ihre Schnittlänge von der Augenmarkierungstoleranz abweicht, driften die Grafiken aus der Mitte. Sie müssen die Folienvorschubgeschwindigkeit mit der Drehung der Siegelbacke synchronisieren, um eine perfekte Ausrichtung zu gewährleisten.
Standard-Flat-Pakete folgen einfachen Regeln. Komplexe Verpackungsformate erfordern jedoch, dass Sie über die Grundlagen der Kissenverpackungsmaschine hinausgehen . Seitenfaltenbeutel stellen eine unmittelbare mathematische Herausforderung dar. Durch das Hinzufügen von Seitenfalten wird die Folie nach innen gestülpt, wodurch ein blockförmiger Boden entsteht. Durch diesen Vorgang werden Ihre Grundformeln vollständig geändert. Sie müssen die ursprüngliche Folienbahn verbreitern, um das zusätzlich gefaltete Material aufzunehmen. Darüber hinaus erfordern Seitenfaltenverpackungen eine völlig andere Formkastenarchitektur, die mit mechanischen Einsteckvorrichtungen ausgestattet ist.
Folienstärke und Substratmaterialien haben einen drastischen Einfluss auf die physikalische Dimensionierung. Dicke Laminate verhalten sich nicht wie dünne Monomaterialien. Der Materialtyp beeinflusst, wie stark sich die Folie unter mechanischer Spannung dehnt. Biaxial orientiertes Polypropylen (BOPP) dehnt sich anders als komplexe Folienlaminate. Wenn Sie eine hochelastische Folie verwenden, müssen Sie möglicherweise die Schnittlänge etwas reduzieren, um eine lose Verpackung zu vermeiden. Dickere Folien (gemessen in mil oder Mikron) erfordern größere Toleranzen für die Rippenversiegelung, da das Material einer engen Faltung im Formrohr widersteht.
Bei Mehrfachpackungen und starren Schalen sind engere Abstände erforderlich. Das Einwickeln einer einzelnen, weichen Backware ermöglicht großzügige Pufferzonen. Das Einpacken von drei Gegenständen in eine starre Plastikschale verändert die Dynamik völlig. Wenn Ihre Folienbahn zu locker ist, verschiebt sich das Fach während des Transports stark. Sie müssen einen kleineren Abstand einkalkulieren, um das Fach zu fixieren. Sie müssen diese Spannung jedoch sorgfältig ausbalancieren, um sicherzustellen, dass die starren Ecken der Schale die Folienbahn nicht durchstoßen.
BOPP (Polypropylen): Standard-Streckrate; erfordert eine mäßige Spannungskontrolle.
Folienlaminate: Sehr steif; erfordert größere Formkästen, um Faltenbildung zu verhindern.
Monomaterialien: Nachhaltig, aber hitzeempfindlich; erfordert eine genaue Verweilzeitverfolgung.
Ihre berechneten Abmessungen bestimmen, welche Maschinen Sie genau kaufen müssen. Sie verwenden diese Zahlen, um Schlauchbeutelmaschinen zu bewerten und geeignete Anbieter in die engere Wahl zu ziehen. Die Bildung von Kastenkonfigurationen stellt die erste große Entscheidung dar. Sie müssen zwischen festen Formkästen und verstellbaren Formkästen wählen. Feste Formboxen eignen sich für großvolumige Einzelproduktläufe. Sie bieten eine hervorragende Konsistenz und verursachen selten Marmelade. Verstellbare Formkästen sorgen für Flexibilität. Sie sind für Vertragsverpacker erforderlich, die unterschiedliche Folienbreiten auf derselben Linie verarbeiten. Allerdings erfordern verstellbare Boxen hochqualifizierte Bediener, um sie richtig einzustellen.
Die Architektur der Siegelbacken hängt stark von Ihrer Schnittlänge und Produkthöhe ab. Die rotierenden Backen drehen sich in einem kontinuierlichen Kreis. Sie sind ideal für Standard-Schnittlängen und sehr hohe Geschwindigkeiten. Box-Motion-Backen bewegen sich auf einer rechteckigen Bahn. Sie verfolgen das Produkt einen kurzen Moment, bevor sie es veröffentlichen. Bei sehr hohen Produkten sind Kastenbacken unbedingt erforderlich. Sie sind auch für Artikel erforderlich, die längere Verweilzeiten der Dichtungen erfordern, wie beispielsweise gasgespülte Produkte, die strenge hermetische Dichtungen erfordern.
Durch die Lieferantenvalidierung wird sichergestellt, dass der OEM Ihre Spezifikationen tatsächlich erfüllen kann. Sie müssen einen Nachweis verlangen, bevor Sie eine Bestellung unterzeichnen. Fordern Sie eine detaillierte Foliengrößentabelle für das jeweilige Maschinenmodell an. Fordern Sie den Anbieter auf, einen Factory Acceptance Test (FAT) mit Ihren tatsächlichen physischen Produktmustern und nicht mit generischen Holzklötzen durchzuführen. Erhalten Sie eine schriftliche Garantie für die maximalen und minimalen Weblimits.
Vergleich von Formkasten und Siegelbacke
Komponententyp | Beste Anwendung | Geschwindigkeitsprofil | Produkthöhenbeschränkungen |
|---|---|---|---|
Feste Formbox | Dedizierte, hochvolumige Einzel-SKUs | Sehr hoch | Streng auf die Kartongröße beschränkt |
Verstellbarer Formkasten | Lohnverpackung, variable SKUs | Mäßig bis hoch | Flexibel innerhalb des maximalen Weblimits |
Rotierende Siegelbacken | Standard-Flachprodukte, Backwaren | Extrem schnell | Niedrige bis mittlere Höhe |
Box-Motion-Siegelbacken | Hermetische Abdichtung, MAP-Gasspülung | Mäßig | Hervorragend geeignet für sehr hohe Produkte |
Erforderliche Validierungsschritte während der Beschaffung
Validierungsschritt | Warum Sie es brauchen | Akzeptabler Beweis |
|---|---|---|
Überprüfen Sie die Grenzen der Bahnbreite | Stellt sicher, dass die Maschine Ihr größtes Paket verarbeiten kann. | OEM-Spezifikationsblatt und technische Zeichnungen. |
Werksabnahmetest (FAT) | Beweist, dass die Maschine genau mit Ihrem Produkt funktioniert. | Videobeweise und physische versiegelte Proben werden Ihnen per Post zugesandt. |
Druckregistrierungstest | Verhindert Grafikdrift auf bedruckten Folien. | Eine fortlaufende Serie von mehr als 500 Artikeln, die keine Augenmarkierungsdrift aufweist. |
Folienbreite und Schnittlänge sind weit mehr als nur geringfügige Betriebsdetails. Sie sind die grundlegenden Kennzahlen, die die Eignung der Maschine bestimmen, die Produktionsgeschwindigkeit steuern und Ihre langfristige Kapitalrendite bestimmen. Wenn Sie die mathematischen Grundlagen überspringen, führt dies zu häufigen Staus, kostspieliger Materialverschwendung und schwachen Dichtungen in Ihrer Einrichtung. Präzise Berechnungen schützen Ihr Produkt und Ihre Gewinnmargen.
Ihre nächsten Schritte bestimmen den Erfolg Ihres Beschaffungsprozesses. Dokumentieren Sie zunächst Ihre vollständige Produktmatrix. Messen Sie die absolute Mindest- und Höchstgröße für jeden Artikel, den Sie verpacken möchten. Führen Sie diese Abmessungen als Nächstes durch die Kernformeln aus, um die benötigten Folienumschläge zu ermitteln. Wenden Sie sich abschließend direkt an einen qualifizierten Verpackungsingenieur, um Ihre Berechnungen zu validieren. Führen Sie diese Schritte aus, bevor Sie eine Ausrüstungsanfrage (RFP) abschließen.
A: Überschüssiger Film führt dazu, dass sich das Material im Formrohr umfaltet. Durch diese Faltung werden die hinteren Dichtungen völlig falsch ausgerichtet. Durch das zusätzliche Material entsteht enorme Reibung, die zu starken Blockierungen der Zugräder und Siegelbacken führt. Es kommt zu sofortiger Materialverschwendung und häufigen Maschinenstillständen.
A: Ja. Ihre berechnete Schnittlänge muss mit dem genauen Abstand zwischen den aufgedruckten Augenmarkierungen, dem so genannten Abstand, übereinstimmen. Bedruckte Folien erfordern eine präzise Synchronisierung zwischen den Folienvorschubrollen und den Siegelbacken. Wenn die Schnittlänge von diesem Abstand abweicht, werden Ihre Grafiken auf der Verpackung aus der Mitte verschoben.
A: Das ist möglich, aber es geht mit erheblichen betrieblichen Kompromissen einher. Die Verwendung einer einheitlichen Folienbreite für unterschiedliche Produkte führt zu ästhetischen Nachteilen. Kleinere Produkte haben eine lose, faltige Verpackung. Noch wichtiger ist, dass Sie Geld verschwenden, indem Sie kleine Produkte in unnötig breites, teures Folienmaterial einwickeln.
