 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-27 Herkunft:Powered


Die Aufrüstung oder Installation neuer Produktionsanlagen birgt Risiken. Man könnte meinen, dass Maschinenausfälle die meisten Verzögerungen bei der Inbetriebnahme verursachen, aber das stimmt selten. Die häufigste Ursache für eine verspätete Inbetriebnahme sind unvorhergesehene Inkompatibilitäten zwischen Behältern, Verschlüssen und der Ausrüstung. Die Annahme, dass Standardflaschen und -verschlüsse reibungslos auf Standardmaschinen laufen, ist ein kostspieliges betriebliches Versehen. Geringe Abweichungen im Harz, der Gewindesteigung oder der Flaschensteifigkeit wirken sich im Laufe der Zeit dramatisch auf die Effizienz der Anlage aus. Bevor die Beschaffung für Flüssigkeitsabfülllinien abgeschlossen wird , müssen Werksleiter und Ingenieure strenge Prüfungen der Behälterkompatibilität durchführen. Sie sollten bei der Lieferantenbewertung auch spezifische Leistungstoleranzen vorschreiben. In dieser Anleitung erfahren Sie, wie Sie Halsgeometrien effektiv an das Ventilspiel anpassen. Wir besprechen, wie man die richtigen Drehmomentkontrollen spezifiziert, um Leckagen zu verhindern. Abschließend erfahren Sie, wie Sie narrensichere Lieferantenvalidierungstests strukturieren, bevor Sie Bestellungen unterzeichnen.
Geringe Maßabweichungen bei Flaschen und Verschlüssen beeinträchtigen die Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE) durch Mikrostopps und Querverdrehungen direkt.
Die Eigenschaften der Flüssigkeit (Schaumbildung, Viskosität) müssen die Beziehung zwischen der Flaschenhalsgeometrie und der Auswahl des Füllventils bestimmen.
Eine präzise Drehmomentsteuerung ist nicht verhandelbar. Durch die Integration einer Servo-Flaschenverschließmaschine werden die Risiken gemindert, die mit der variablen Reibung des Verschlussgewindes verbunden sind.
Die Verpflichtung zu strukturierten Kompatibilitätstests über kundenspezifische Abfüllliniendienste vor der Unterzeichnung der Bestellung gewährleistet die Verantwortlichkeit und validiert reale Durchsatzgrenzen.
Verpackungsinkompatibilität wirkt sich direkt auf das Endergebnis aus. Nicht verifizierte Flaschen und Verschlüsse führen zu hohen Ausschussraten. Außerdem kommt es während des Transports zu Produktaustritten. Diese Probleme gefährden die Integrität des Siegels und ruinieren den Ruf der Marke. Sie können generischen Komponentenspezifikationen nicht einfach vertrauen. Sogar Standardverpackungschargen weisen mikroskopische Unterschiede zwischen den Formhohlräumen auf. Diese Unterschiede führen zu Staus und Fehlausrichtungen auf Hochgeschwindigkeitsförderern. Es kommt zu übermäßigen Ausfallzeiten, wenn Bediener ständig verdrehte Verschlüsse oder zerdrückte Flaschen entfernen müssen. Mit der Zeit zerstören diese kurzen Unterbrechungen Ihre täglichen Produktionsquoten.
Eine erfolgreiche Gerätespezifikation erfordert klare, messbare Kennzahlen. Sie müssen Ihre Zielcontainer pro Minute (CPM) konsequent erreichen. Gleichzeitig müssen Sie eine Ausschussquote unter dem branchenüblichen Standardwert halten. Dieser Basiswert liegt typischerweise unter 0,5 Prozent. Um diese Ziele zu erreichen, ist eine präzise Handhabung erforderlich. Jeder Behälter muss den Füller, den Verschließer und den Etikettierer ohne Bedenken passieren. Wenn eine Maschine häufig eine manuelle Neukalibrierung erfordert, um diese Werte zu erreichen, ist die Spezifikation fehlgeschlagen.
Die statische Bewertung einzelner Komponenten birgt ein enormes Skalierbarkeitsrisiko. Sie könnten eine Flasche unter einem stationären Füllstutzen testen und sie für akzeptabel halten. Dabei wird jedoch ein kontinuierliches dynamisches Verhalten außer Acht gelassen. Automatisierte Maschinen arbeiten unter ständiger Vibration. Sie unterliegen einem Leitungsgegendruck und thermischen Verschiebungen. Eine Flasche bleibt möglicherweise stabil auf einem Schreibtisch, wackelt jedoch auf einem laufenden Förderband. Sie müssen beobachten, wie sich Container unter tatsächlichen Leitungsbedingungen verhalten. Das Ignorieren dieser dynamischen Wechselwirkungen führt zu katastrophalen Skalierbarkeitsausfällen während vollständiger Produktionsläufe.
Das kritische Verhältnis zwischen dem Innendurchmesser des Flaschenhalses und dem Außendurchmesser des Füllstutzens bestimmt den Füllerfolg. Enge Abstände schränken die Luftverdrängung ein. Wenn Flüssigkeit in die Flasche gelangt, muss die verdrängte Luft einen freien Fluchtweg haben. Wenn die Düse zu viel Platz einnimmt, drückt die austretende Luft die Flüssigkeit zurück in den Hals. Dies führt zu Rückschlag und übermäßiger Schaumbildung. Um die Düse herum muss ausreichend Entlüftungsraum vorhanden sein. Dieser Abstand gewährleistet ein gleichmäßiges, schnelles Füllen ohne unnötige Spritzer.
Verschiedene Materialien reagieren unterschiedlich auf Temperatur und Druck. Sie müssen beurteilen, wie PET, HDPE oder Glas auf die eingefüllte Flüssigkeit reagieren. Bei Heißabfüllanwendungen kommt es bei leichten PET-Flaschen häufig zu Paneelen. Der Kunststoff dehnt sich beim Heißabfüllen aus und zieht sich beim Abkühlen zusammen. Diese Kontraktion führt zu einer Verformung nach innen. Glasflaschen vertragen Hitze gut, bleiben aber anfällig für Thermoschocks. Sie müssen das Behältermaterial an das spezifische Gewicht und Temperaturprofil Ihres Produkts anpassen. Dies verhindert strukturelle Ausfälle an der Produktionslinie.
Hochviskose Flüssigkeiten erfordern spezielle Ventiltypen. Schwebstoffe haben ebenfalls großen Einfluss auf Ihre Ventilauswahl. Dünne Flüssigkeiten wie Wasser funktionieren perfekt mit Schwerkraft- oder Durchflussmesserventilen. Dickflüssige Soßen oder Cremes erfordern robuste Kolbenventile. Sie müssen diese Ventile sorgfältig auf die von Ihnen gewählte Flaschenform abstimmen. Ein Weithalsglas nimmt problemlos eine große Kolbendüse auf. Eine Enghalsflasche benötigt einen Tauchauslauf, um eine Brückenbildung an der Öffnung zu verhindern. Durch die richtige Ausrichtung wird ein Tropfen zwischen den Zyklen verhindert.
Tabelle 1: Ventilauswahl und Behälterkompatibilität
Flüssigkeitstyp | Idealer Ventiltyp | Containeranforderung | Gemeinsamer Risikofaktor |
|---|---|---|---|
Niedrige Viskosität (Wasser, Spirituosen) | Schwerkraft-/Durchflussmesser | Standardmäßig schmaler oder weiter Hals | Spritzer und Rückstoß |
Mittlere Viskosität (Sirupe, Öle) | Kolben-/Zahnradpumpe | Moderate Halsöffnung | Fäden ziehend oder tropfend |
Hohe Viskosität / Partikel (Soßen) | Großer Kolben | Weithalsgläser | Brückenbildung an der Flaschenöffnung |
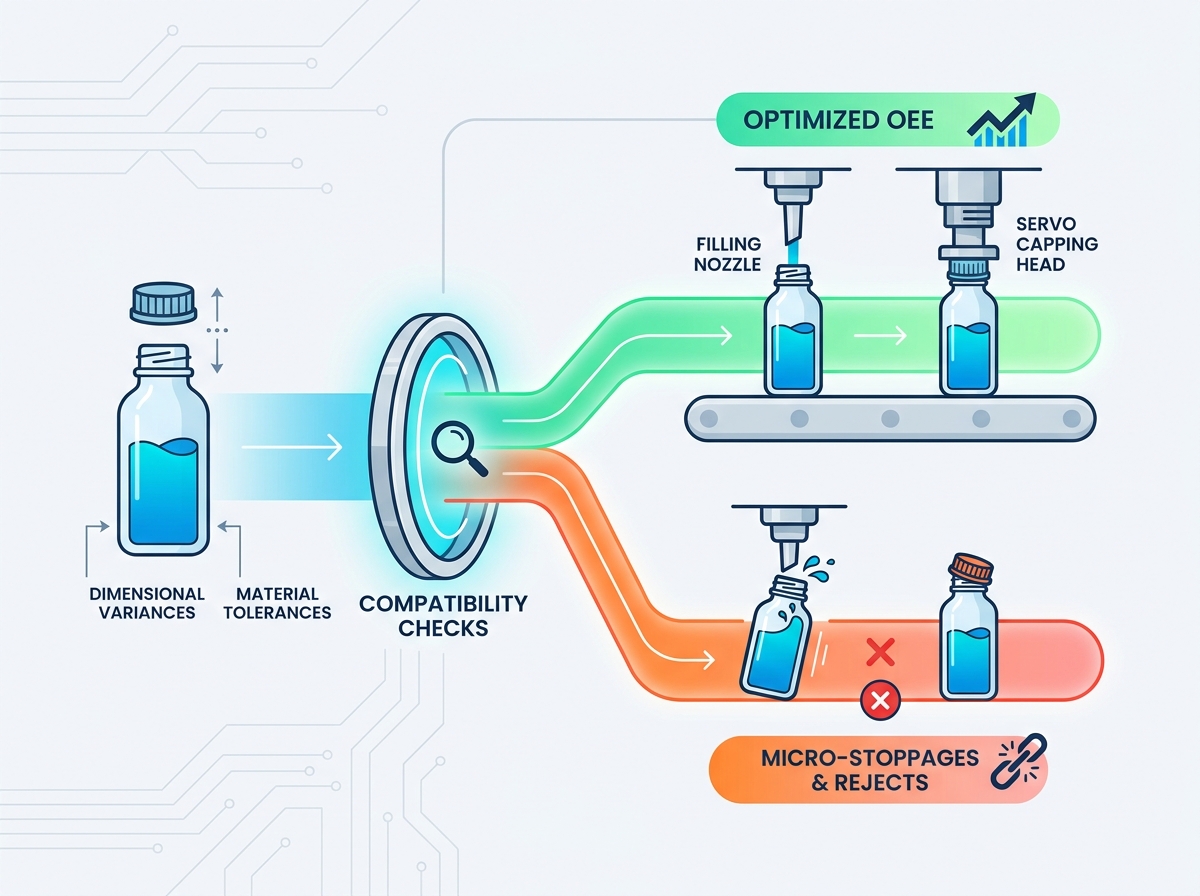
Kappen sehen mit bloßem Auge identisch aus, ihre innere Anatomie variiert jedoch stark. Sie müssen Gewindeanfänge, Steigungswinkel und die Steifigkeit des Kappenrandes analysieren. Das Erkennen dieser Details ist entscheidend für den Erfolg der Linie. Standardverschlüsse weisen je nach Form und Hersteller unterschiedliche Toleranzen auf. Eine Kappe von Lieferant A könnte perfekt einrasten. Eine optisch identische Kappe von Lieferant B könnte bis zur Hälfte des Halses hängen bleiben. Sie müssen diese Maßtoleranzen genau prüfen, bevor Sie Ihre Verschlussausrüstung auswählen.
Unter Hochgeschwindigkeitsbedingungen ist es unglaublich schwierig, ein konstantes Drehmoment aufzubringen. Umweltfaktoren haben großen Einfluss auf die Gewindereibung. Durch Temperaturveränderungen können Kunststofffäden steif oder biegsam werden. Diese Reibungsinkonsistenzen führen zu ernsthaften Qualitätsproblemen. Hier sind die häufigsten Herausforderungen, mit denen Sie konfrontiert werden:
Zu starkes Anziehen: Die Kunststoffgewinde werden abgerissen und die Dichtung wird vollständig zerstört.
Zu geringes Drehmoment: Lässt einen lockeren Sitz zurück, was zu sofortigen Produktlecks führt.
Quereinfädeln: Tritt auf, wenn Kappen in einem falschen Winkel in das Spannfutter eingeführt werden.
Abrieb: Aggressive Spannmechanismen beschädigen die äußere Ästhetik des Verschlusses.
Die Spezifikation einer Servo-Flaschenverschließmaschine ist für Produkte mit hoher Zuverlässigkeit von entscheidender Bedeutung. Pneumatische Verschließer sind auf Luftdruck angewiesen, der ständig schwankt. Servomotoren beseitigen diese Unvorhersehbarkeit. Sie verwenden fortschrittliche Rückkopplungsschleifen, um sowohl Geschwindigkeit als auch Drehmoment unabhängig voneinander zu steuern. Wenn eine Kappe leichte Harzschwankungen aufweist, erkennt das Servosystem die Widerstandsänderung sofort. Es passt sich in Echtzeit an diese geringfügigen Obergrenzenschwankungen an. Dies garantiert ein perfektes Drehmoment für jede einzelne Flasche und schützt Ihr Produkt vor Auslaufen und Manipulation.
Moderne Verpackungstrends setzen auf Leichtbau, um Materialkosten zu sparen. Leider bereiten leichte Behälter in der Produktion große Probleme. Sie müssen den Schwerpunkt des Behälters beurteilen. Hohe, schmale oder leichte leere Flaschen sind sehr instabil. Sie neigen dazu, bei plötzlichen Förderbandstopps umzukippen. Der Gegendruck der Leitung zerdrückt leicht dünne Plastikflaschen. Sie müssen die strukturelle Integrität des leeren Containers berechnen, um sicherzustellen, dass er die Reise vom Entschlüsseler bis zur Füllstation übersteht.
Die Entscheidung, wie Ihre Flaschen bewegt werden, ist eine wichtige technische Entscheidung. Sie müssen zwischen stabilisierenden Pucks und der direkten Handhabung auf dem Förderband wählen. Befolgen Sie diesen Entscheidungsrahmen:
Behälterboden beurteilen: Wenn die Flasche einen unebenen oder extrem schmalen Boden hat, müssen Sie ein Puck-System verwenden.
Bewerten Sie die Liniengeschwindigkeit: Bei Hochgeschwindigkeitsausgängen sind häufig Pucks erforderlich, um ein Umkippen bei schneller Beschleunigung zu verhindern.
Überprüfen Sie den Umrüstbedarf: Die direkte Förderung ist günstiger und erfordert weniger Wechselteile, wenn Sie einheitliche zylindrische Flaschen verwenden.
Analysieren Sie die Materialstärke: Pucks schützen ultradünne Flaschen vor dem Zerdrücken unter dem Leitungsstaudruck.
Wählen Sie die Direktförderung nur dann, wenn sich der Behälter bei Ihren angestrebten Ausgabegeschwindigkeiten als völlig stabil erweist.
Eine Produktionslinie ist nur so stark wie ihre Übergangspunkte. Die Sicherstellung lückenloser Übertragungstoleranzen zwischen Stationen ist zwingend erforderlich. Flaschen müssen ohne Schwappen von der Füllstation zum Verschließer gelangen. Der Übergang zur Etikettier- und Kartonverpackungsausrüstung muss reibungslos erfolgen. Sie können sich nicht auf benutzerdefinierte, nicht wiederholbare Bedieneranpassungen verlassen, um schlechte Übergaben zu beheben. Führungsschienen, Sternräder und Steuerschrauben müssen eine präzise, arretierte Position aufweisen. Dadurch werden menschliche Fehler vermieden und ein gleichmäßiger Behälterfluss über die gesamte Anlage gewährleistet.
Theoretische Designs sehen auf einem Bildschirm makellos aus. Sie sollten jedoch niemals Ausrüstungsverträge abschließen, die ausschließlich auf theoretischen CAD-Modellen basieren. Virtuelle Simulationen können kleinere Reibungsprobleme oder den Aufbau statischer Elektrizität nicht vorhersagen. Sie müssen eine physische Prüfung Ihrer spezifischen Verpackungsmaterialien verlangen. Senden Sie tatsächliche Produktionsmuster an den Hersteller. Lehnen Sie jegliche Garantien ab, die ohne empirische Validierung abgegeben werden. Diese starre Haltung verringert das Implementierungsrisiko und zwingt den Anbieter, seine technischen Ansprüche nachzuweisen.
Nutzen Sie OEM-Integrationsteams zur Durchführung umfassender Leistungsfähigkeitsstudien. Durch die Inanspruchnahme kundenspezifischer Abfüllliniendienste können Ingenieure Schwachstellen in Ihrem Behälterdesign frühzeitig erkennen. Sie könnten feststellen, dass Ihr Flaschenhals eine etwas längere Tauchdüse erfordert. Sie könnten vorschlagen, die Werkzeugmaschine vor der Bauphase zu modifizieren. Diese proaktive Zusammenarbeit verhindert spätere kostspielige Nachrüstungen. Es stellt sicher, dass das endgültige Maschinendesign Ihre spezifischen Betriebsanforderungen perfekt widerspiegelt.
Eine strenge FAT ist Ihr letztes Sicherheitsnetz. Für diesen Test müssen Sie in Ihrem Erstvertrag konkrete und transparente Annahmen festlegen. Geben Sie das genaue Volumen der für den Test benötigten Flaschen und Verschlüsse an. Akzeptieren Sie keinen schnellen Zehn-Minuten-Sprint. Fordern Sie einen kontinuierlichen Lauf von mehreren Stunden an, um die tatsächliche OEE nachzuweisen. Durch diese verlängerte Dauer wird sichergestellt, dass die Ausrüstung die natürlichen Abweichungen berücksichtigt, die bei Standardverpackungschargen auftreten. Wenn die Maschine während der FAT blockiert, muss der Lieferant das Problem vor dem Versand beheben.
Bei der Spezifikation einer zuverlässigen Produktionslinie geht es nicht um den Kauf einzelner Maschinen. Es erfordert die Behandlung der Flasche, des Verschlusses, der Flüssigkeit und der Ausrüstung als ein einziges, voneinander abhängiges System. Ein Ausfall einer Komponente breitet sich schnell über den gesamten Betrieb aus. Sie müssen die Physik der Flüssigkeitsdynamik und die Realität plastischer Varianzen respektieren.
Ihr unmittelbarer nächster Schritt besteht darin, Ihre Verpackungsdesigns vollständig zu sperren. Ändern Sie die Flaschenformen nicht während des Projekts. Fordern Sie bei Ihren ausgewählten Anbietern eine formelle Kompatibilitätsprüfung an. Führen Sie diese Überprüfung durch, bevor Sie mit der endgültigen Preisverhandlungsphase fortfahren. Diese logische Abfolge garantiert Ihnen den Kauf eines Systems, das über Jahre hinweg eine profitable, unterbrechungsfreie Produktion liefern kann.
A: Vermeiden Sie das Versenden einstelliger Proben. Wir empfehlen, Tausende von Flaschen und Verschlüssen aus mehreren Produktionschargen bereitzustellen. Lieferanten verwenden oft unterschiedliche Formen. Große Stichprobengrößen machen diese natürlichen Werkzeugvariationen sichtbar und stellen sicher, dass die Maschine reale Produktionstoleranzen perfekt bewältigt.
A: Ein Lieferantenwechsel verändert die Gewindesteigung und die Materialsteifigkeit. Bei Ihrem Erstkauf müssen Sie auf flexible, werkzeuglose Wechselsysteme Wert legen. Ein neuer Lieferant erfordert eine Neuausrichtung Ihrer Geräteparameter. Sie müssen Drehmomenteinstellungen, Führungsschienen und Düsentiefen anpassen, um den neuen Spezifikationen gerecht zu werden.
A: Sortierer interagieren direkt mit den Kappenoberflächen. Vibrationssortierer werfen die Kappen zurück, während Zentrifugalsortierer sie drehen. Empfindliche oder hochglänzende Verschlüsse erfordern spezielle Schüsselbeschichtungen oder sanfte Handhabungswinkel. Wenn der Sortierer nicht auf das Kappenmaterial abgestimmt ist, kommt es vor der Anwendung zu starkem Abrieb und ästhetischen Schäden.
