 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-07-25 Herkunft:Powered


Die Auswahl der Kompressionsausrüstung bestimmt die Produktionsengpässe einer Anlage, die Produktkonsistenz und die Markteinführungszeit für die Herstellung fester Dosen. Den Einrichtungen fällt es schwer, den Bedarf an agilen, abfallarmen Forschungsumgebungen mit der Nachfrage nach einer schnellen, skalierbaren kommerziellen Produktion in Einklang zu bringen. Dieser Konflikt führt häufig zu unpassenden Ausrüstungsinvestitionen, was zu Betriebsverzögerungen und Materialverschwendung führt. Die objektive Bewertung einer Einzelstempel-Tablettenpresse im Vergleich zu einer Rotations -Tablettenpresse erfordert die Analyse des Betriebsmaßstabs, der Werkzeugkompatibilität und der Kompressionsmechanik. Sie müssen Maschinen auf bestimmte Lebenszyklusphasen von pharmazeutischen und nutrazeutischen Produkten ausrichten. Wenn Sie diese mechanischen Unterschiede verstehen, stellen Sie sicher, dass Ihre Produktionslinie effizient und konform bleibt und in der Lage ist, die Zielerträge zu erreichen, ohne die strukturelle Integrität zu beeinträchtigen.
Single-Punch-Systeme (Tablettenpressen mit einer Station) sind für Forschung und Entwicklung, klinische Studien und Compoundierung optimiert und bieten schnelle Umrüstungen, Einzeltablettenzyklen und minimalen API-Abfall.
Rotationspressen sind der Industriestandard für die pharmazeutische Herstellung im kommerziellen Maßstab und nutzen Revolver mit mehreren Stationen, um eine exponentielle Steigerung der Produktionskapazität zu erreichen.
Die mechanischen Unterschiede in der Art und Weise, wie jede Maschine den Tablettenkompressionsdruck ausübt, wirken sich direkt auf die Verweilzeit, die Tablettenhärte und das Risiko einer Verkappung oder Laminierung aus.
Legen Sie grundlegende Anforderungen für Chargengrößen, Zielertrag pro Stunde und erwartete Produktlebenszyklusphasen fest. Klinische Studien der Phase I erfordern Flexibilität und strikte Materialeinsparung. Möglicherweise stehen Ihnen nur wenige hundert Gramm eines pharmazeutischen Wirkstoffs (API) zur Verfügung. Vollständige kommerzielle Markteinführungen erfordern eine kontinuierliche, hochvolumige Produktion über mehrere Schichten hinweg. Sie müssen Ihre Anlagenkapazitäten direkt auf diese Produktionsziele abstimmen, um schwerwiegende Engpässe zu vermeiden. Eine Maschine, die perfekt für Tests in kleinen Chargen geeignet ist, wird die Anforderungen der kommerziellen Lieferkette nicht erfüllen. Umgekehrt verschwendet der Betrieb eines riesigen Revolvers mit mehreren Stationen für eine Pilotcharge von 5.000 Tabletten Stunden für die Einrichtung und Reinigung.
Bewerten Sie, wie die Fließfähigkeit, die Schüttdichte und der Feuchtigkeitsgehalt des Pulvers den Bedarf an spezifischen Zuführmechanismen und Kompressionsprofilen bestimmen. Granulatmaterialien mit hervorragenden Fließeigenschaften passen sich problemlos an Hochgeschwindigkeitstürme an. Kohäsive oder flockige Pulver erfordern häufig Zwangszuführungen und längere Verweilzeiten, um Lufteinschlüsse zu verhindern. Sie müssen den Carr-Index und das Hausner-Verhältnis Ihrer Mischungen analysieren. Wenn Sie die physikalischen Eigenschaften Ihrer Formulierung kennen, verhindern Sie Verkappungen, Laminierungen und inkonsistente Gewichtsschwankungen während des Kompressionszyklus. Wenn sich im Trichter eine Pulverbrücke bildet, werden die Formhohlräume nicht gleichmäßig gefüllt, was zu einer sofortigen Chargenausleitung führt.
Erläutern Sie die Notwendigkeit von Datenprotokollierung, Prüfprotokollen und Reinigungsstandards, die in den GMP-Richtlinien für pharmazeutische Tablettenpressen erforderlich sind . Moderne Produktionsumgebungen erfordern die strikte Einhaltung von CFR 21 Teil 11 für elektronische Aufzeichnungen. Geräte müssen über zugängliche, produktberührende Teile verfügen, um schnelle, nachweisbare Reinigungsverfahren zu ermöglichen. Kreuzkontaminationsrisiken erfordern glatte Oberflächen, minimale Toträume und leicht abnehmbare Revolver oder Werkzeugstationen. Bediener benötigen freien Zugang zur Kompressionszone, um beim Umrüsten die Rückstandsgrenzwerte zu überprüfen. Ohne diese Funktionen wird die Reinigungsvalidierung zu einem enormen Arbeitsaufwand.
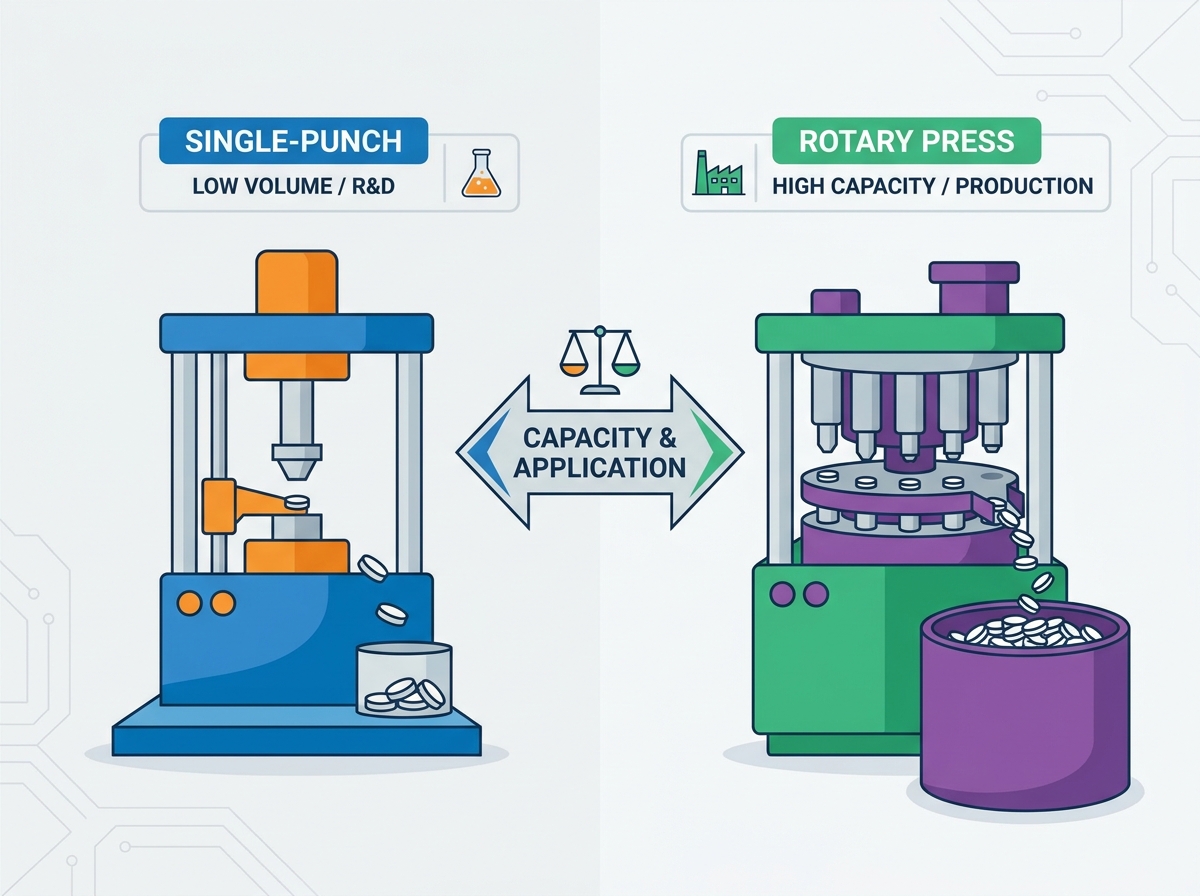
Das Exzenter-Stanzverfahren definiert die Ein-Stationen-Maschine. Es verwendet einen Oberstempel, einen Unterstempel und eine einzelne Matrize, um einen vollständigen Kompressionszyklus durchzuführen. Der Trichter führt über einen Zuführschuh Pulver in den Hohlraum der Matrize. Der Oberstempel senkt sich in die Matrize und verdichtet das Pulver zu einer festen Masse. Schließlich hebt sich der untere Stempel, um das fertige Produkt auszuwerfen. Dieser sequentielle Vorgang nach dem anderen macht die Mechanik einfach und gut beobachtbar. Techniker können den gesamten Zyklus problemlos beobachten, was es zu einem hervorragenden Werkzeug für Schulungen und erste Rezepturanpassungen macht.
Bei diesem exzentrischen Design wird der Tablettenkompressionsdruck typischerweise nur durch den Oberstempel ausgeübt. Durch diese einseitige Kraft bleibt der Unterstempel während der eigentlichen Verdichtungsphase stationär. Folglich kann die Dichteverteilung innerhalb der Tablette variieren, was oft zu einer etwas härteren Oberfläche im Vergleich zur Unterseite führt. Bediener müssen die Stanztiefe sorgfältig kalibrieren, um eine ausreichende Härte sicherzustellen, ohne dass das Material bricht. Sie stellen den unteren Stempel ausschließlich ein, um das Füllvolumen und die Auswurfhöhe zu steuern, und nicht, um eine aktive Verdichtungskraft auszuüben.
Diese Maschinen zeichnen sich durch Formulierungsentwicklung, Materialcharakterisierung und Nutrazeutika in kleinen Mengen aus. Compounding-Apotheken verlassen sich bei individuellen Dosierungen auf sie. Bei der Arbeit mit teuren Wirkstoffen verhindert das minimale Totvolumen im Zuführmechanismus kostspielige Verschwendung. Forscher verwenden diese Pressen, um die grundlegenden Verdichtungsprofile neuer chemischer Einheiten zu bestimmen, bevor sie auf größere Revolver umsteigen. Sie können eine Handvoll Pulver durch die Maschine laufen lassen, die resultierenden Tabletten auf Härte und Bröckeligkeit testen und die Rezeptur sofort anpassen.
Der Durchsatz ist streng auf etwa 60 bis 85 Tabletten pro Minute begrenzt. Diese lineare Ausgabe kann keine Großserienfertigung unterstützen. Der einseitige Kompressionsmechanismus führt zu einer ungleichmäßigen Dichte bei dickeren Profilen. Darüber hinaus fehlen diesen Maschinen im Allgemeinen automatisierte Feedbackschleifen zur Gewichtskontrolle. Die Bediener müssen manuell Proben entnehmen und die Fülltiefen anpassen, um einheitliche Gewichte aufrechtzuerhalten, was das Risiko von Chargenschwankungen bei längeren Läufen erhöht. Wenn sich der Pulverfluss aufgrund von Feuchtigkeit oder Entmischung im Trichter ändert, korrigiert die Maschine das Füllvolumen nicht automatisch.
Das Design des kontinuierlich rotierenden Revolvers definiert die moderne Hochgeschwindigkeitsproduktion. Es verfügt über aufeinanderfolgende Stufen der Pulverbefüllung, Vorkomprimierung, Hauptkomprimierung und Auswurfs über mehrere Stationen gleichzeitig. Während sich der Turm dreht, bewegen sich Ober- und Unterstempel entlang stationärer Nockenbahnen. Diese Schienen führen die Stempel auf und ab und steuern präzise die Fülltiefe und Auswurfhöhe, während sich der Matrizentisch unter der Pulverzuführung dreht. Eine Zwangszuführung treibt das Pulver mithilfe rotierender Paddel in die Matrizen und sorgt so für gleichmäßige Füllgewichte auch bei hohen Rotationsgeschwindigkeiten.
Sowohl Ober- als auch Unterstempel üben aktiv Druck zwischen schweren Stahlrollen aus. Diese beidseitige Kompression drückt das Pulver gleichzeitig aus beiden Richtungen zusammen. Es verdrängt eingeschlossene Luft effektiver und führt zu einer gleichmäßigen Dichte in der gesamten Feststoffdosis. Dieser Doppelwirkungsmechanismus verbessert die strukturelle Integrität erheblich und verringert die Wahrscheinlichkeit einer Verkappung oder Laminierung bei nachfolgenden Beschichtungs- oder Verpackungsprozessen. Der untere Stempel bewegt sich nach oben, während sich der obere Stempel nach unten bewegt und in der Mitte der Matrizenbohrung zusammentrifft, um die Tablette zu formen.
Die Anzahl der Stationen vervielfacht die Leistung exponentiell. Ein Revolver mit 16, 32 oder 45 Stationen kann Hunderttausende Einheiten pro Stunde produzieren. Doppelseitige Rotationspressen verfügen über zwei Pulverzuführungen und zwei Austragsrutschen, wodurch die Leistung pro Umdrehung effektiv verdoppelt wird. Diese kontinuierliche Bewegung eliminiert die Stop-and-Start-Ineffizienz exzentrischer Maschinen und maximiert den Ertrag für jede Betriebsminute. Sie können enorme Skaleneffekte erzielen, indem Sie Tonnen von gemischtem Pulver innerhalb einer einzigen Schicht in ein fertiges Produkt umwandeln.
Die kommerzielle pharmazeutische Herstellung basiert vollständig auf der Rotationsarchitektur. Kontinuierliche Produktionslinien mit hoher Ausbeute und große Auftragsfertigungsunternehmen nutzen diese Maschinen, um den weltweiten Lieferbedarf zu decken. Sie sind unverzichtbar für die Produktion rezeptfreier Medikamente, Generika und weit verbreiteter Nahrungsergänzungsmittel in großen Mengen, bei denen die Produktionsgeschwindigkeit direkt die Marktverfügbarkeit bestimmt. Wenn Sie Millionen von Tabletten pro Monat produzieren müssen, ist eine Rotationspresse die einzig praktikable mechanische Lösung.
Die Komplexität der Einrichtung erfordert hochqualifizierte Bediener. Die Umrüstzeiten dauern mehrere Stunden, da die Techniker Dutzende Stempel- und Matrizensätze ausbauen, reinigen und prüfen müssen. Der anfängliche Materialabfall während der Kalibrierung ist höher, da die Maschine mit hoher Geschwindigkeit laufen muss, um die automatischen Gewichtskontrollen einzustellen. Die Anforderungen an die Anlage sind anspruchsvoll und erfordern verstärkte Böden und umfangreiche Stromversorgungen zum Antrieb der schweren Türme und Kompressionswalzen. Sie benötigen außerdem robuste Staubabsaugsysteme, um die durch den Hochgeschwindigkeitsbetrieb entstehenden Schwebeteilchen zu bewältigen.
Single-Punch-Maschinen bieten eine lineare Ausgabe einer einzelnen Tablette pro Zyklus. Im Vergleich zum kommerziellen Bedarf erreichen sie vernachlässigbare Mengen. Rotationssysteme sorgen für einen kontinuierlichen Durchsatz an mehreren Stationen. Durch die Aufrüstung von einem 16-Stationen-Revolver auf einen 45-Stationen-Revolver lässt sich die Produktion drastisch steigern, ohne dass sich die erforderliche Stellfläche grundlegend ändert. Sie müssen die theoretische maximale Leistung der Maschine an die nachgelagerten Verpackungsfähigkeiten Ihrer Anlage anpassen. Eine Hochgeschwindigkeitspresse wird eine langsame Blisterverpackungslinie schnell überfordern und zu einem massiven Engpass in der Produktion führen.
Ganz anders die mechanische Krafteinleitung. Die einseitige Kompression beruht auf der Bewegung des oberen Stempels gegen einen passiven unteren Stempel und eignet sich für dünne Profile und einfache Formulierungen. Bei der beidseitigen Kompression kommt es zu einer rotierenden Doppelstempelwirkung, bei der beide Stempel das Pulver innerhalb der Matrize aktiv komprimieren. Diese bilaterale Aktion ist für komplexe, dicke oder schwer zu komprimierende Formulierungen, die eine gleichmäßige Dichte erfordern, zwingend erforderlich. Es stellt sicher, dass der Kern der Tablette genauso fest ist wie die Außenflächen, was für Formulierungen mit veränderter Wirkstofffreisetzung von entscheidender Bedeutung ist.
Einzelstanzmaschinen verwenden oft proprietäre oder vereinfachte Exzenterwerkzeuge. Rotationspressen erfordern standardisierte EU- oder TSM-Stempel- und Matrizenkonfigurationen, wie z. B. B-, D-, BB- oder DB-Werkzeuge. Standardisierte Werkzeuge ermöglichen es Betrieben, Stempel von mehreren Anbietern zu beziehen und Werkzeugsätze auf verschiedenen Maschinen desselben Standards gemeinsam zu nutzen. Diese Austauschbarkeit ist entscheidend für die Aufrechterhaltung eines kontinuierlichen Betriebs während der Werkzeugwartung. Im Werkzeugraum können Sie Ersatzsätze mit Standard-D-Werkzeugen aufbewahren, die bei Beschädigung eines Stempels sofort einsatzbereit sind.
Die hohe Geschwindigkeit eines Drehrevolvers verkürzt die Verweilzeit – genau die Millisekunde, in der die Stempel bei maximaler Kompression verbleiben. Durch kurze Verweilzeiten kann Luft eingeschlossen werden, sodass Vorkompressionsstufen erforderlich sind, um das Pulver vor der Hauptkomprimierung sanft zu verfestigen. Einzelstempelpressen arbeiten naturgemäß langsamer und bieten dadurch längere Verweilzeiten. Dadurch sind sie von Natur aus besser im Umgang mit schwer zu komprimierenden Materialien, die einen anhaltenden Druck erfordern, um starke Bindungen zu bilden. Wenn eine Formulierung auf einer Hochgeschwindigkeits-Rotationspresse verstopft ist, ist die Verlangsamung des Revolvers zur Verlängerung der Verweilzeit oft der erste Schritt zur Fehlerbehebung.
Exzenterpressen sind kompakt, passen oft auf stabile Tischplatten oder nehmen nur wenig Platz ein. Sie erfordern standardmäßige elektrische Anschlüsse. Rotationspressen sind riesige Industrieanlagen. Sie erfordern eine hohe Bodentragfähigkeit, Drehstromversorgung, Druckluft für pneumatische Spannsysteme und integrierte Staubabsauganlagen, um die große Menge an Schwebstaub zu bewältigen, die im Dauerbetrieb entsteht. Sie müssen das Layout Ihrer Anlage sorgfältig planen, um die Stellfläche der Maschine, den Arbeitsbereich des Bedieners und die zum Beladen der Trichter erforderlichen Materialtransportgeräte zu berücksichtigen.
Besonderheit | Single-Punch-Presse | Rotationspresse |
|---|---|---|
Ausgabekapazität | 60 - 85 Tabletten pro Minute | 100.000 bis 1.000.000+ pro Stunde |
Komprimierungstyp | Einseitig (nur Oberschlag) | Bilateral (obere und untere Schläge) |
Werkzeugstandard | Oft proprietärer Exzentriker | Standardisierte EU / TSM (B, D usw.) |
Verweilzeit | Natürlich länger | Kurz (erfordert Vorkomprimierung) |
Primäre Anwendung | Forschung und Entwicklung, klinische Studien, Compoundierung | Kommerzielle Fertigung, Scale-up |
Gewichtskontrolle | Manuelle Einstellung | Automatisierte Feedbackschleifen |
Umstellungszeit | Minuten | Stunden bis ganze Schichten |
Berechnen Sie die Effizienz basierend auf Maschinenauslastungsraten, Arbeitsstunden pro Charge und Gesamtertragskennzahlen. Ein Hochgeschwindigkeitsrevolver, der mit einer Kapazität von 80 % läuft, liefert enorme Ausbeuten, aber häufige Stopps aufgrund von Pulverbrücken oder Werkzeugverschleiß machen diese Effizienz zunichte. Implementieren Sie automatisierte Pulverhandhabungssysteme, um die Trichter ohne manuelles Eingreifen voll zu halten. Schulen Sie Bediener darin, die Auswurfkräfte und die Festigkeit des Stempels zu überwachen, um katastrophale Werkzeugausfälle bei Hochgeschwindigkeitsläufen zu verhindern. Sie benötigen ein engagiertes Team, das die Logistik für den Transport des Pulvers zur Presse und der fertigen Tabletten in den Quarantänebereich verwaltet.
Vergleichen Sie den einfachen, schnellen Abbau einer Exzentermaschine mit der arbeitsintensiven Reinigungsvalidierung, die für einen Revolver mit mehreren Stationen erforderlich ist. Der Abbau einzelner Stationen dauert nur wenige Minuten. Bei Rotationswechseln müssen Dutzende Stempel entfernt, der Matrizentisch gereinigt, Nockenbahnen abgewischt und Rückstandsgrenzen überprüft werden. Investieren Sie in sekundäre austauschbare Revolver, um eine Offline-Reinigung durchzuführen und so die Maschinenstillstandszeit zwischen Produktwechseln drastisch zu reduzieren. Sie können einen schmutzigen Revolver in weniger als einer Stunde gegen einen sauberen austauschen, sodass die Presse die Produktion wieder aufnehmen kann, während der Waschraum die schmutzigen Komponenten behandelt.
Entfernen Sie den Trichter, den Einzugsrahmen und die Abstreiferblätter.
Ziehen Sie nacheinander die Oberstempel, Unterstempel und Matrizen heraus.
Saugen Sie den Matrizentisch und die Nockenbahnen ab, um loses Pulver zu entfernen.
Wischen Sie alle Produktkontaktflächen mit zugelassenen Lösungsmitteln ab.
Wischen Sie kritische Bereiche für Reinigungsvalidierungstests ab.
Führen Sie vor der vollständigen Bereitstellung strenge Factory Acceptance Tests (FAT) und Site Acceptance Tests (SAT) durch. Stellen Sie sicher, dass das Gerät alle angegebenen Toleranzen einhält, indem Sie Ihre tatsächliche Formulierung verwenden, nicht nur Placebo-Pulver. Erstellen Sie vorbeugende Wartungspläne, die auf den Verschleiß der Nockenbahn, die Schmierung der Rollenlager und die Verschlechterung des Stempelkopfs abzielen. Eine routinemäßige Inspektion der Werkzeuge verhindert vorzeitigen Verschleiß und stellt über Millionen von Zyklen hinweg gleichbleibende Tablettenabmessungen sicher. Verwenden Sie ein Polierset, um die Stempelspitzen zu pflegen und so ein Anhaften und Ausreißen während der Produktionsläufe zu vermeiden.
Die Wahl zwischen einer Single-Punch- und einer Rotationsarchitektur ist keine Frage der überlegenen Technologie, sondern der strikten Ausrichtung auf das Produktionsvolumen und die Rezepturreife. Standardmäßig werden Einzelstationsmaschinen für Forschung und Entwicklung, Materialtests und Mikrochargen verwendet, um teure APIs einzusparen. Setzen Sie Rotationspressen für Scale-up, kommerzielle Fertigung und kontinuierliche Hochgeschwindigkeitsproduktion ein, wenn das Stückvolumen den Erfolg bestimmt.
Führen Sie Materialflussversuche durch, um festzustellen, ob Ihr Pulver die Zwangszufuhr- und Vorkomprimierungsfunktionen eines Rotationssystems erfordert.
Überprüfen Sie vor dem Kauf neuer Geräte den Werkzeugbestand Ihrer Einrichtung, um die Kompatibilität mit TSM- oder EU-Standards sicherzustellen.
Fordern Sie von den Geräteanbietern eine detaillierte FAT-Dokumentation und Leistungsgarantien basierend auf Ihren spezifischen Rezeptureigenschaften an.
Implementieren Sie ein strenges Werkzeuginspektions- und Wartungsprotokoll, um die Lebensdauer Ihrer Stempel und Matrizen zu maximieren.
A: Es handelt sich um eine Maschine, die einen einzigen Werkzeugsatz verwendet – einen Oberstempel, einen Unterstempel und eine Matrize. Mit einer exzentrischen Stempelbewegung wird pro Presszyklus eine Tablette hergestellt, was es ideal für kleine Chargen und Forschung und Entwicklung macht.
A: Single-Punch-Maschinen produzieren typischerweise 60 bis 85 Tabletten pro Minute. Rotationspressen verwenden Revolver mit mehreren Stationen, um je nach Anzahl der Stationen und Revolvergeschwindigkeit Hunderttausende bis über eine Million Tabletten pro Stunde zu produzieren.
A: Einstationsmaschinen verwenden einseitiges Stanzen, bei dem nur der Oberstempel Kraft ausübt. Rotationspressen verwenden eine beidseitige Walzenkompression, bei der sowohl der Ober- als auch der Unterstempel das Pulver aktiv zusammendrücken und so eine gleichmäßige Dichte gewährleisten.
A: Im Allgemeinen nein. Einzelstempelmaschinen erfordern häufig spezielle Exzenterwerkzeuge. Rotationspressen verwenden standardisierte Werkzeugkonfigurationen mit mehreren Stationen und halten sich strikt an die EU- oder TSM-Standards.
A: Einzelstempelpressen bieten naturgemäß längere Verweilzeiten und unterstützen so schwierige Materialien. Moderne Rotationspressen verringern jedoch die Probleme mit Lufteinschlüssen bei hoher Geschwindigkeit, indem sie Vorverdichtungsstationen integrieren, um das Pulver vor der Hauptverdichtung sanft zu verdichten.
A: Eine Single-Punch-Presse kann in wenigen Minuten abgebaut und gereinigt werden. Ein komplexer Wechsel einer Rotationspresse kann eine ganze Schicht in Anspruch nehmen, da Dutzende einzelner Stempel und Matrizen entfernt, gereinigt und validiert werden müssen.
A: Hohe Turmgeschwindigkeiten verkürzen die Verweilzeit. Bei zu kurzer Verweilzeit bleibt Luft im Pulverbett eingeschlossen. Beim Auswerfen dehnt sich diese eingeschlossene Luft aus, was dazu führt, dass sich die Tablette verschließt oder laminiert, wodurch ihre strukturelle Integrität zerstört wird.
