 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-17 Herkunft:Powered


Der Kauf von Sekundärverpackungsgeräten gerät oft schon in der ersten Spezifikationsphase ins Stocken. Eine schwerwiegende Diskrepanz zwischen Ihren Annahmen zum Verpackungsdesign und den tatsächlichen Maschinenkapazitäten führt regelmäßig zu ungenauen Angeboten, Zeitverzögerungen und einer beeinträchtigten Gesamtanlageneffektivität. Digitale CAD-Dateien allein spiegeln einfach nicht das reale Materialverhalten in der schnelllebigen Produktionsumgebung wider. Um kundenspezifische Werkzeuge genau zu spezifizieren, automatisierte Umrüstzeiten zu überprüfen und dauerhafte Produktionsgeschwindigkeiten zu gewährleisten, benötigen Ausrüstungslieferanten spezifische physische Beweise. Dieser Artikel enthält eine klare, auf die Technik abgestimmte Checkliste mit genauen Angaben zu den genauen digitalen Stanzlinien, flachen Kartonzuschnitten und vollständig bestückten Produktmustern, die Sie benötigen. Sie erfahren, wie Sie diese Elemente richtig bewerten und eine äußerst zuverlässige Verpackungslösung entwickeln. Wenn Sie diesen Übergabeprozess beherrschen, können Sie Leitungen schneller in Betrieb nehmen, den technischen Aufwand rationalisieren und frustrierende Neukonstruktionen nach der Installation vermeiden. Letztlich schließt dieser proaktive Ansatz die Lücke zwischen theoretischen Verpackungskonzepten und praktischem Herstellungserfolg.
Digitale Stanzlinien legen Grundabmessungen fest, aber physische Proben zeigen kritische Materialverhalten wie Kerbliniengedächtnis und Plattenporosität.
Die Anschaffung einer automatischen Kartoniermaschine erfordert die Bereitstellung Hunderter produktionstauglicher Muster für die Factory Acceptance Testing (FAT).
Kleine Unterschiede in der Kartondicke oder den Klebenähten können darüber entscheiden, ob ein vertikaler oder horizontaler Lademechanismus erforderlich ist.
Genaue Probeneinsendungen verhindern teure Umrüstungen nach der Installation und schützen die OEE der Linie langfristig.
Entwicklungsteams gehen häufig davon aus, dass digitale Spezifikationen alles bereitstellen, was ein Lieferant benötigt. Sich ausschließlich auf theoretische Messungen zu verlassen, birgt jedoch enorme Produktionsrisiken. Digitale Stanzlinien im CAD- oder PDF-Format kommunizieren effektiv Grundabmessungen wie Länge, Breite und Tiefe. Sie umreißen deutlich den geometrischen Aufbau des Rohlings. Dennoch gelingt es ihnen überhaupt nicht, kritische physikalische Eigenschaften zu kommunizieren. Eine digitale Datei kann die Faserrichtung des Kartons nicht darstellen. Es kann keine inhärente Materialsteifigkeit erkennen lassen. Es verbirgt auch Oberflächeneigenschaften wie die Reibung der Beschichtung.
Um zu verstehen, warum physische Proben wichtig sind, müssen Sie die Grundlagen von Kartoniermaschinen verstehen . Um bei hohen Geschwindigkeiten reibungslos zu funktionieren, sind die Geräte auf präzise physikalische Interaktionen angewiesen. Beispielsweise greifen Vakuumsaugnäpfe physisch in die Kartonoberfläche ein. Diese Becher entnehmen flache Zuschnitte aus einem Magazin und richten sie zu dreidimensionalen Formen auf. Wenn die Kartonoberfläche eine hohe Porosität aufweist, verlieren herkömmliche Saugnäpfe an Vakuumdruck. Die Maschine lässt immer wieder Rohlinge fallen, was zu erheblichen Ausfallzeiten führt. Ingenieure müssen die Platine physisch testen, um die richtige Vakuumpumpengröße und das richtige Bechermaterial auszuwählen.
Einsteckmechanismen unterliegen ähnlichen physikalischen Einschränkungen. Unabhängig davon, ob Ihr Design einfache Einsteckklappen, Heißklebeverschlüsse oder komplexe Crash-Lock-Böden verwendet, muss die Maschine den inhärenten Materialwiderstand überwinden. Wir nennen dies Score-Line-Gedächtnis. Wenn sich ein Karton zu stark dem Falten widersetzt, wirkt er wie eine Feder. Der Klappmechanismus könnte Schwierigkeiten haben, die Klappe sicher zu schließen. Mit physikalischen Proben können Ingenieure diesen Widerstand messen und Roboterarme oder Führungsschienen entsprechend anpassen.
Aus technischer Sicht entwerfen Maschinenbauer Zuführmagazine auf der Grundlage der tatsächlichen physischen Stapelbarkeit. Bei den theoretischen Abmessungen wird davon ausgegangen, dass jeder Karton vollkommen flach liegt. Bei realen Verpackungen kommt es fast immer zu leichten Durchbiegungen, Verwerfungen oder ungleichmäßigen Klebenähten. Wenn Hunderte von verzogenen Rohlingen eng aneinander gestapelt werden, verhalten sie sich unvorhersehbar. Sie könnten sich an den Magazinwänden verklemmen oder doppelt in die Maschine einziehen. Die Auswertung physischer Muster stellt sicher, dass Bauherren individuelle Magazinwinkel, Vibrationsmodule und Halteklammern entwerfen, die genau auf Ihr Material zugeschnitten sind.
Häufiger Fehler: Sich auf eine veraltete CAD-Datei verlassen, während das Beschaffungsteam stillschweigend den Kartonlieferanten wechselt. Selbst wenn die Abmessungen identisch bleiben, kann es sein, dass die Platte eines neuen Lieferanten eine andere Steifigkeit oder Faserrichtung aufweist, was sofort zu Maschinenstaus führen kann.
Lieferanten können keine mehrere Millionen Dollar teure Produktionslinie aufbauen, die auf einer Handvoll generischer Kartons basiert. Sie erfordern einen hochspezifischen Verlauf physischer Beweise. Die Bereitstellung der richtigen Probenmenge und -art in jeder Projektphase entscheidet über den endgültigen Erfolg Ihrer Maschineninvestition.
Sie müssen klar zwischen Prototypenmustern und echten Produktionsmustern unterscheiden. Verpackungsdesigner schneiden Prototypenzuschnitte häufig auf einem Flachbettplottertisch. Plotter verwenden oszillierende Messer und Ritzräder. Durch diesen Prozess werden die Papierfasern schonend zerkleinert. Dadurch entsteht eine sehr lockere, leicht zu faltende Falzlinie.
Im Gegensatz dazu stanzen kommerzielle Stanzmaschinen mit hoher Geschwindigkeit echte Produktionsmuster aus. Stahllinien schlagen kraftvoll auf das Brett ein und erzeugen so viel steifere, äußerst widerstandsfähige Kerblinien. Wenn Sie per Plotter geschnittene Prototypen zur Maschinenkalibrierung einreichen, versagt das Gerät, wenn es auf die steiferen Kartons in Produktionsqualität trifft. Stellen Sie für abschließende technische Bewertungen immer kommerzielle Stanzmuster zur Verfügung.
Die Anschaffung einer automatischen Kartoniermaschine erfolgt in verschiedenen Phasen. Jede Phase erfordert ein anderes Volumen an physischen Materialien.
Erste Angebotsphase: Während der ersten Gespräche benötigen Lieferanten 20 bis 50 flache Zuschnitte. Sie benötigen außerdem 5 bis 10 Primärproduktmuster. Diese kleine Charge hilft Ingenieuren bei der Bestimmung des grundlegenden Maschinen-Footprints. Dadurch können sie den optimalen Magazinstil auswählen und den effektivsten Ladeansatz vorschlagen.
Engineering- und FAT-Phase: Sobald Sie die Bestellung unterzeichnen, steigen die Anforderungen dramatisch. Für einen Factory Acceptance Test (FAT) benötigen Lieferanten 1.000 bis 5.000 kontinuierliche Rohlinge in Produktionsqualität. Dieses Volumen ermöglicht es den Ingenieuren, die Maschine 15 bis 30 Minuten lang mit voller Betriebsgeschwindigkeit laufen zu lassen. Längere Läufe decken versteckte Stauraten auf, decken Mikroreibungen auf und beweisen nachhaltige OEE-Fähigkeiten.
Kartons werden nicht leer transportiert. Lieferanten benötigen dringend das eigentliche Primärprodukt in der Verpackung. Dazu gehören Blisterverpackungen, Glasflaschen oder flexible Beutel. Ingenieure müssen primäre Produkttoleranzschwankungen berücksichtigen. Eine Glasflasche kann eine etwas größere Toleranz haben als ein präzisionsgefertigtes Metallteil. Der Lademechanismus muss diese subtilen Verschiebungen aufnehmen, ohne das Produkt zu zerdrücken.
Darüber hinaus müssen Sie alle Sekundäreinlagen bereitstellen. Wenn für Ihre Arzneimittelverpackung eine gefaltete Informationsbroschüre erforderlich ist, muss die Maschine sowohl die Flasche als auch die Packungsbeilage physisch gleichzeitig in den Karton schieben. Die Anforderungen an das Innenspiel ändern sich drastisch, wenn Sie Einsätze hinzufügen. Durch die Bereitstellung der kompletten, vollständig bestückten Nutzlast stellen Ingenieure sicher, dass sie maßgeschneiderte Ladeschaufeln entwerfen, die perfekt auf Ihre spezifische Ladung abgestimmt sind.
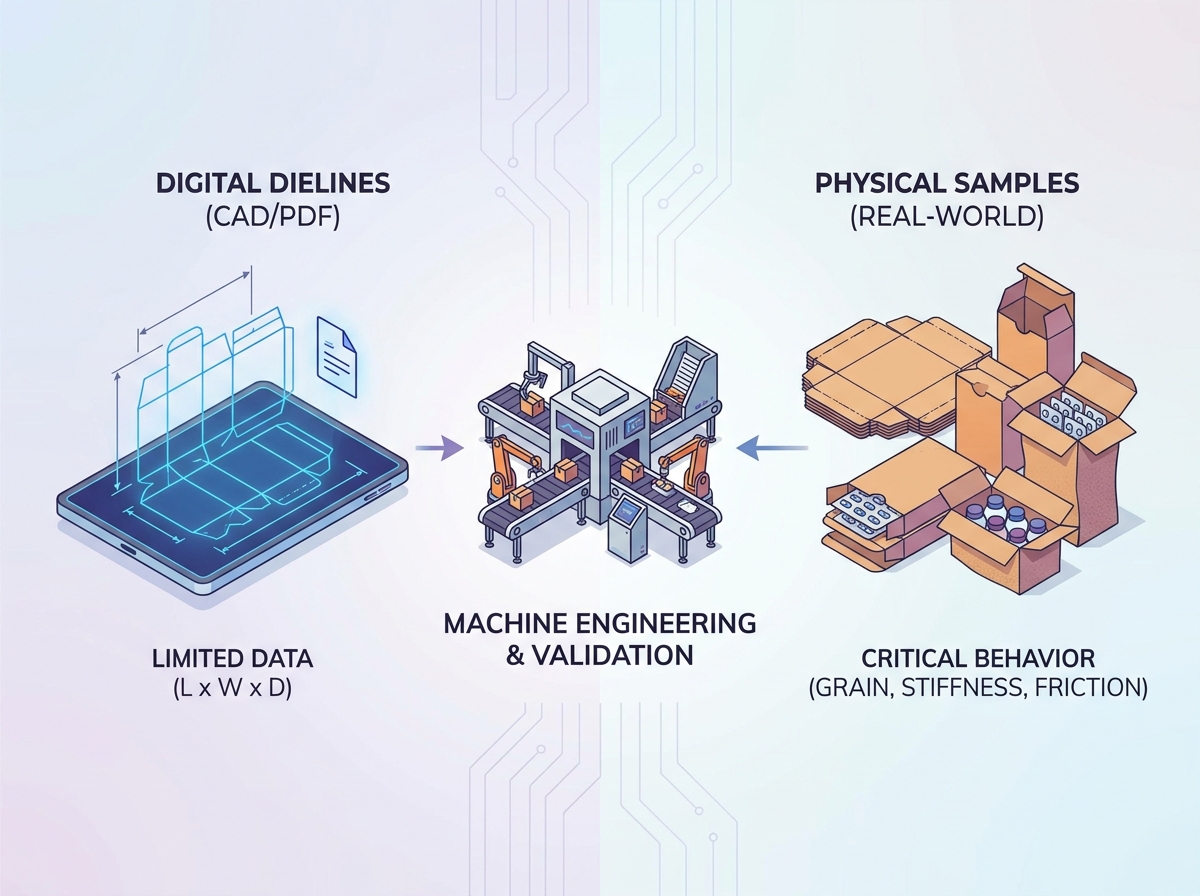
Die physikalischen Eigenschaften Ihrer Proben bestimmen direkt die grundlegende Architektur der Maschine. Maschinenbauer nehmen nicht einfach Standardmodelle von der Stange. Sie konfigurieren die gesamte Zuführ-, Aufricht- und Ladelogik basierend auf dem Verhalten Ihrer spezifischen Materialien.
Die kritischste Entscheidung betrifft die Wahl der Ladeausrichtung. Die Stichprobeneigenschaften bestimmen diese Wahl vollständig.
Horizontallader: Diese Systeme schieben Produkte seitlich in den Karton. Sie eignen sich am besten für hochstabile Produkte. Beispiele hierfür sind Blister-zu-Karton-Integrationslinien, große Tiefkühlkostschalen oder starre Kunststoffflaschen. Wenn Ihr Produkt einem horizontalen Druck standhält, ohne umzukippen oder an der Kartonklappe zu klemmen, empfehlen Techniker in der Regel diese Hochgeschwindigkeitskonfiguration.
Vertikallader: Diese Systeme lassen Produkte mithilfe der Schwerkraft nach unten in aufgerichtete Kartons fallen. Sie sind für lose Massenprodukte wie verpackte Bonbons oder Metallschrauben unbedingt erforderlich. Die vertikale Beladung schützt auch sehr zerbrechliche Gegenstände und bietet Platz für Mehrkomponenten-Kits, bei denen mehrere lose Teile nacheinander in denselben Karton fallen müssen.
Stark regulierte Sektoren erfordern eine noch strengere Stichprobenauswertung. In der Pharmaindustrie dominieren GMP-Standards (Good Manufacturing Practice) die Gerätekonstruktion. Die Proben müssen einen ausreichenden Innenabstand aufweisen. Automatisierte Mechanismen zum Falten und Einlegen von Flugblättern erfordern exakte Maßabstände, um reibungslos zu funktionieren.
Darüber hinaus erfordert die moderne Compliance eine robuste Track-and-Trace-Kodierung. Unabhängig davon, ob mechanische Prägung oder Laser-Tintenstrahlsysteme zum Einsatz kommen, müssen Ingenieure testen, wie der Karton Tinte aufnimmt oder auf Druck reagiert. Systeme zur Sichtunterdrückung benötigen außerdem physische Proben, um grundlegende Kameraparameter festzulegen. Kameras müssen zwischen einem korrekt gedruckten Barcode und einer verwischten Anomalie unterscheiden. Sie müssen verschiedene Muster bereitstellen, die diese Grenzfälle abdecken.
Moderne Produktionsanlagen produzieren selten dauerhaft eine einzige Produktgröße. Durch die Auswertung physischer Proben über mehrere verschiedene SKUs hinweg können Ingenieure schnell umrüstbare Werkzeuge entwerfen. Durch den physischen Vergleich Ihres kleinsten Kartons mit Ihrem größten können Hersteller eine rezeptgesteuerte Automatisierung integrieren. Servomotoren können Führungsschienen und Magazinbreiten basierend auf gespeicherten Rezepten automatisch anpassen und so die manuellen Umrüstzeiten zwischen den Läufen erheblich verkürzen.
Best Practice: Senden Sie immer die absolute maximale und minimale Kartongröße, die Sie verwenden möchten, auch wenn die extremen Größen für zukünftige Produkteinführungen gelten. Die Festlegung des mechanischen Bereichs im Voraus verhindert teure Nachrüstungen im Nachrüstmarkt.
Das Versäumnis, genaue physische Proben bereitzustellen, führt zu einer Kaskade kostspieliger Ausfälle. Wenn tatsächliche Produktionsmaterialien von den ersten technischen Mustern abweichen, gehen die finanziellen Auswirkungen weit über einfache Verzögerungen hinaus.
Berücksichtigen Sie den Einfluss der Materialstärke, auch Plattendicke genannt. Wenn Ihre endgültigen Produktionskartons nur 2 Millimeter dicker sind als die ursprünglichen digitalen Stanzlinien, kommt es zur Katastrophe. Maßgefertigte Mitnehmer, Aufnahmebehälter und präzise gefertigte Führungsschienen werden plötzlich zu schmal. Die Kartons verklemmen sich sofort. Der Lieferant muss diese Metallkomponenten entfernen, sie in einer CNC-Anlage nachbearbeiten und wieder einbauen. Diese Neugestaltung der Werkzeuge führt zu massiven Verzögerungen und einer drastischen Erhöhung der Projektbudgets.
Unerwartete Materialreibungen zwingen Anlagenbetreiber häufig dazu, die Maschinengeschwindigkeit zu reduzieren. Angenommen, Ihr Marketingteam beschließt, den Karton kurz vor der Markteinführung mit einer hochglänzenden UV-Beschichtung zu versehen. Sie informieren das Ingenieurteam nicht. Die glänzende Beschichtung erzeugt eine enorme statische Aufladung und Reibung im Inneren des Zuführmagazins. Die automatische Anlage kann die Zuschnitte nicht schnell genug vereinzeln.
Um ständige Staus zu vermeiden, müssen die Bediener den Regler herunterdrehen und die Maschine mit 60 Kartons pro Minute statt der angestrebten 100 Kartons laufen lassen. Diese drastische Geschwindigkeitsreduzierung zerstört den prognostizierten ROI und führt zu Engpässen in der gesamten vorgelagerten Produktionslinie.
Um diese Fehler zu verhindern, müssen funktionsübergreifende Teams einen strikten Meilenstein für die „eingefrorene Spezifikation“ festlegen. Sobald der Maschinenbauer die physischen Muster erhält und validiert, wird die Spezifikation gesperrt. Jede spätere Änderung des Kartonlieferanten, der Kartonsorte oder der Stanzliniengeometrie erfordert eine formale Neubewertung. Der Maschinenbauer muss neue physische Muster testen, um sicherzustellen, dass die Ausrüstung die Abweichungen noch bewältigen kann.
Tabelle: Implementierungsrisiken und Minderungsstrategien
Risikofaktor | Mögliche betriebliche Auswirkungen | Erforderliche Minderungsstrategie |
|---|---|---|
Ungenauer Board-Messschieber | Kartons stauen sich in maßgeschneiderten Eimern und Mitnehmern. | Liefern Sie kommerzielle gestanzte Rohlinge, die genau den endgültigen Produktionsspezifikationen entsprechen. |
Unerwartete Oberflächenreibung | Vakuumsauger lassen Rohlinge fallen; Zeitschriften werden nicht eingezogen. | Testen Sie alle endgültigen Beschichtungen (UV, wässrig) während der frühen FAT-Phasen. |
Variable primäre Nutzlast | Beladeschieber zerdrücken Produkte oder reißen Kartonlaschen auf. | Reichen Sie vollständig ausgefüllte Proben einschließlich aller Produkttoleranzextreme ein. |
Inkonsistente Klebenähte | Stapelinstabilität; Verzogene Kartons werden der Maschine doppelt zugeführt. | Treffen Sie strenge QS-Vereinbarungen mit dem Faltschachtelverarbeiter. |
Ein gut vorbereitetes Beschaffungspaket beschleunigt den Engineering-Zeitplan erheblich. Es eliminiert Rätselraten und ermöglicht es Lieferanten, äußerst genaue, verbindliche Angebote abzugeben. Bei der Bewertung von Kartoniermaschinen müssen Sie Ihre physischen Muster als Grundlage Ihres Vertrags betrachten.
Stellen Sie die folgenden Materialien zusammen, bevor Sie Gerätebauer beauftragen. Wenn Sie diese Checkliste als obligatorisch betrachten, vermeiden Sie endlose Verzögerungen bei der Kommunikation.
Fertiggestellte Vektorstanzlinien: Senden Sie saubere DXF- oder PDF-Dateien. Stellen Sie sicher, dass die genauen Falzarten klar angegeben sind, unabhängig davon, ob Sie gerade Biesen, umgekehrte Biesen oder komplexe Crash-Lock-Böden verwenden.
Materialspezifikationen: Stellen Sie eine Dokumentation mit detaillierten Angaben zur Plattenstärke (Dicke), zum Plattenmaterialtyp (z. B. SBS, CCNB), zur inhärenten Faserrichtung und zu allen aufgebrachten Oberflächenbeschichtungen bereit.
Flache Zuschnitte in Produktionsqualität: Lieferung ungefalteter und entleimter Zuschnitte direkt aus der kommerziellen Stanzmaschine. Geben Sie die genauen Mengen an, die sowohl für die anfängliche Angebotserstellung als auch für die letzte FAT-Phase angefordert werden.
Vollständig bestückte Primärproduktproben: Liefern Sie die tatsächlich enthaltenen Artikel. Stellen Sie sicher, dass sie genau gewichtet sind und reale Maßtoleranzen widerspiegeln. Fügen Sie alle sekundären Komponenten wie Broschüren oder Kunststoffeinsätze hinzu.
Sie müssen Lieferanten für ihre Leistung zur Rechenschaft ziehen. Fordern Sie in den frühen Entwicklungsphasen die Bereitstellung eines Video-Proof-of-Concept auf. Dieses Video sollte deutlich zeigen, wie Ihre spezifischen physischen Proben durch das vorgeschlagene Magazin und den Aufrichtmechanismus laufen.
Fordern Sie außerdem eine mechanische Garantie, die ausschließlich auf den getesteten physischen Mustern basiert. Im Vertrag sollte angegeben werden, dass die Maschine mit genau den bereitgestellten Materialien eine bestimmte Durchsatzrate erreichen wird. Die Festlegung dieser grundlegenden Verantwortlichkeit gewährleistet Vertrauen, bevor Sie eine endgültige Bestellung erteilen.
Die Beschaffung einer zuverlässigen Verpackungsautomatisierung erfordert weit mehr als den Austausch digitaler Dateien. Obwohl moderne Geräte auf standardisierten Rahmen basieren, bleiben die Werkzeuge, die mit Ihrem Produkt verbunden sind, ein hochgradig maßgeschneidertes Gut. Die Funktionsgenauigkeit und Langzeitzuverlässigkeit der Maschine sind direkt proportional zur Genauigkeit der physischen Proben, die Sie während der Bewertungsphase bereitstellen.
Durch das Verständnis von Materialverhalten wie Kerblinienwiderstand und Oberflächenreibung ermöglichen Sie Ingenieuren die Entwicklung robuster, störungsfreier Systeme. Die Priorisierung von Mustern in kommerzieller Qualität gegenüber Plotter-Prototypen schützt Ihre Kapitalinvestition und sichert Ihre geplanten Durchsatzgeschwindigkeiten. Ihr unmittelbarer nächster Schritt ist klar. Wenden Sie sich direkt an Ihre Verpackungsingenieure und Materialverarbeiter. Stellen Sie alle Plattenqualitäten, Beschichtungen und Maßtoleranzen fertig, bevor Sie den RFQ-Prozess bei den Ausrüstungslieferanten einleiten. Dies garantiert eine reibungslose technische Übergabe und eine äußerst erfolgreiche Installation.
A: Das genaue Volumen variiert je nach Maschinengeschwindigkeit, aber Lieferanten benötigen in der Regel genügend Proben für einen kontinuierlichen Lauf von 15 bis 30 Minuten. Bei Standardgeräten bedeutet dies oft die Bereitstellung von 2.000 bis 5.000 oder mehr Teilen, um Stauraten genau aufzudecken und die dauerhafte Zuverlässigkeit zu überprüfen.
A: Ja, sie können über anpassbare Werkzeug- und Rezeptverwaltungssoftware mehrere Stanzlinien verwalten. Sie müssen jedoch während der ersten Entwicklungsphase alle einzelnen Stanzlinien und physischen Muster einreichen, um den minimalen und maximalen mechanischen Bereich korrekt zu berechnen.
A: Die Faserrichtung hat großen Einfluss auf die strukturelle Steifigkeit des Kartons und darauf, wie er sich beim Stapeln im Maschinenmagazin durchbiegt. Diese Durchbiegung wirkt sich direkt auf die Zuverlässigkeit und Genauigkeit des rotierenden oder hin- und hergehenden Pick-and-Place-Mechanismus aus, der versucht, den Rohling herauszuziehen.
A: Schwankungen beim Ritzdruck, beim Leimauftrag oder bei der Plattendicke eines neuen Lieferanten können sofort zu Blockaden führen. Es wird dringend empfohlen, die Proben des neuen Lieferanten auf der vorhandenen Maschine erneut zu qualifizieren, um Führungsschienen und Vakuumeinstellungen anzupassen.
