 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-14 Herkunft:Powered


Ein Maschinentest dient als ultimativer Proof-of-Concept vor der Bereitstellung erheblicher Investitionsausgaben oder langfristiger Outsourcing-Verpflichtungen. Unternehmen investieren enorme Budgets in diese Bewertungen. Sie erwarten eine klare, objektive Validierung der Geräteleistung und Produktionsfähigkeit. Aufgrund eines einfachen Versehens bleibt die Realität jedoch oft hinter diesen Erwartungen zurück.
Die meisten Versuchsverzögerungen und wahrgenommenen Maschinenausfälle sind selten auf tatsächliche mechanische Fehler zurückzuführen. Stattdessen sind sie auf unbestätigte Diskrepanzen zwischen physischen leeren Tubenmustern, Spezifikationen digitaler Kunstwerke und Anforderungen an Maschinensensoren zurückzuführen. Diese blinden Flecken verwandeln Validierungsübungen schnell in chaotische Fehlerbehebungssitzungen. Ingenieure verbringen Stunden damit, Materialfehler zu diagnostizieren, anstatt die Grenzen von Geräten zu testen.
Wir müssen diesen Ansatz korrigieren. Dieser Artikel bietet einen strengen Rahmen für die Überprüfung vor dem Test. Sie lernen, wie Sie sich richtig vorbereiten und sicherstellen, dass Ihr Versuch die Maschinenfähigkeit genau validiert, anstatt sich mit grundlegenden Material- und Konstruktionsfehlern herumzuschlagen. Die richtige Vorbereitung garantiert, dass Ihre Auswertung verlässliche Daten für kluge Kaufentscheidungen liefert.
Die Registrierung optischer Sensoren (Augenmarkierungen) und unbedruckte Siegelbereiche müssen mathematisch mit den Indexierungsfähigkeiten der Maschine abgeglichen werden, bevor physische Probemuster gedruckt werden.
Physikalische Rohrspezifikationen – insbesondere Materialzusammensetzung und Wandstärke – bestimmen, ob thermische oder Ultraschallversiegelung zu konformen Berstfestigkeiten führt.
Für einen erfolgreichen Versuch müssen objektive Go/No-Go-Kriterien definiert werden, darunter volumetrische Genauigkeitstoleranzen, Kennzahlen zur Dichtungsintegrität und ästhetische Grenzen für Crimpverzerrungen.
Die Dokumentation von Materialabweichungen während des Versuchs ist für die endgültige Konfiguration der Ausrüstung im Produktionsmaßstab von entscheidender Bedeutung.
Digitale 3D-Renderings sehen auf modernen Computerbildschirmen makellos aus. Sie ignorieren die physikalischen Realitäten des Crimpens, Versiegelns und des Materialgedächtnisses völlig. Wenn digitale Kunstwerke auf einen physischen Siegelbacken treffen, setzt die Realität schnell Einzug. Grafikdesigner vergessen oft, wie sich Kunststoffrohre unter hohem Druck verformen. Sie platzieren komplizierten Text direkt über den Faltlinien. Diese digitale und physische Kluft macht Studien zunichte, bevor sie überhaupt beginnen. Wir müssen diese Lücke schließen, indem wir strenge technische Beschränkungen für kreative Grafikdateien vor dem Drucken physischer Muster durchsetzen.
Falsche Röhrchenproben zerstören regelmäßig ansonsten perfekte Versuche. Beispielsweise verhält sich eine außerhalb der Spezifikation liegende Wandstärke bei schneller Erwärmung unvorhersehbar. Diese Inkonsistenz lässt hochwertige Tubenfüll- und Verschließmaschinen grundsätzlich mangelhaft erscheinen. Gutachter geben fälschlicherweise der Ausrüstung die Schuld. Der eigentliche Übeltäter ist das nicht nachgiebige Material, das die Wärme ungleichmäßig absorbiert. Aus diesen Fehlentscheidungen resultieren unweigerlich fehlerhafte Kaufentscheidungen. Käufer lehnen leistungsfähige Maschinen ab und entscheiden sich für minderwertige Optionen, ohne zu wissen, dass sie ihre Entscheidung auf der Grundlage schlechter Probeneingaben getroffen haben.
Das Stoppen eines Maschinentests belastet die Unternehmensbudgets unglaublich schnell. Die technischen Entwicklungsteams stehen untätig da, während Sie das Problem untersuchen. Sie müssen schnellstmöglich maßgeschneiderte Leerrohre bei Ihrem Lieferanten nachbestellen. Überstürzte Herstellung und Versandkosten über Nacht verschlimmern den finanziellen Verlust. Darüber hinaus bringt eine Verschiebung des Testzeitraums den gesamten Zeitplan des Projekts aus der Bahn. Verspätete Tests verschieben die Produkteinführungstermine und kosten Marken wertvolle Marktanteile. Durch eine ordnungsgemäße Validierung vor dem Test werden diese massiven Ressourcenverschwendung vollständig vermieden.
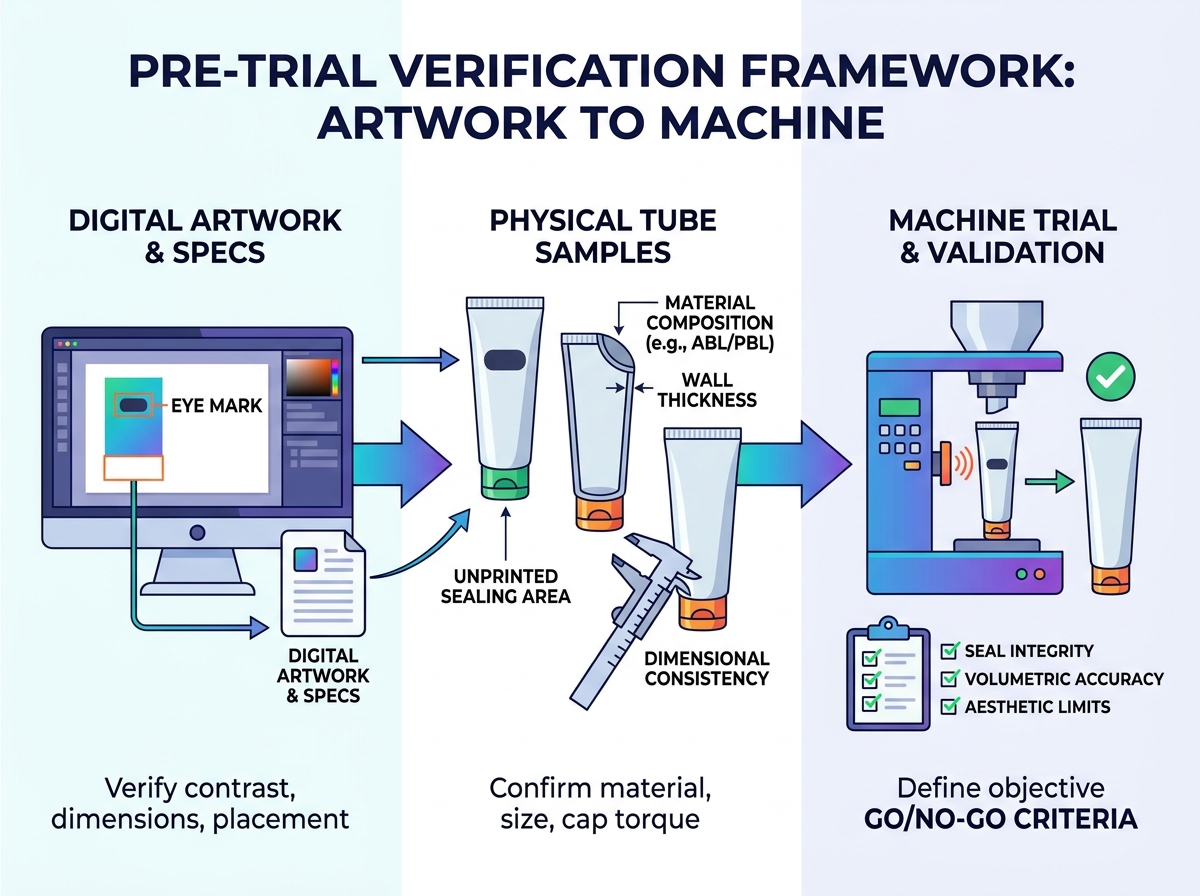
Herkömmliche fotoelektrische Sensoren erfordern absolute Präzision, um die Röhren korrekt zu indexieren. Bereits in der Entwurfsphase müssen genaue Kontrastanforderungen definiert werden. Eine branchenübliche Augenmarkierung ist mindestens 2 mm breit und 5 mm lang. Platzieren Sie es strategisch am Boden des Rohrs, um eine genaue optische Sensorerkennung zu gewährleisten. Stark reflektierende Metallic-Tinten führen zu erheblichen Leseproblemen. Sie reflektieren das Licht unregelmäßig und blenden Standardsensoren. Verwenden Sie immer matte, dunkle Farben wie Schwarz oder Dunkelblau vor einem hellen Hintergrund. Dadurch entsteht der starke Kontrast, der für eine automatisierte Hochgeschwindigkeitsindizierung erforderlich ist.
Sie müssen am Ende jeder Röhre einen obligatorischen Leerraum einrichten. In der Versiegelungszone befindliche Tinte beeinträchtigt aktiv die molekulare Bindung. Chemische Pigmente stören den schmelzenden Kunststoff. Diese Grundregel gilt unabhängig davon, ob Sie herkömmliche Heißluftsysteme oder fortschrittliche Ultraschall-Röhrenfüllgeräte verwenden . Saubere, unbedruckte Zonen sorgen für makellose Siegelintegrität. Wenn Grafiken in den Dichtungsbereich eindringen, kommt es beim Bersttest zu Mikrolecks. Weisen Sie Ihren Drucker immer an, einen Mindestabstand frei von Lack und Tinte zu lassen.
Durch die Versiegelungskompression werden Kunstwerke stark verzerrt. Halten Sie kritische Schrift vom Crimpbereich fern. Zu weit oben platzierte Logos dehnen sich und brechen unkontrolliert. Hohe Hitze und extremer Druck verformen gedruckte Designelemente dauerhaft. Legen Sie in Ihren Stanzliniendateien klare Maßgrenzen fest, um Unleserlichkeit zu verhindern. Als Faustregel gilt, dass Barcodes, Chargennummern und Logos mindestens 15 mm von der endgültigen Siegellinie entfernt sind. Dies schützt die Markenästhetik während der heftigen Kompressionsphase.
Verwenden Sie für die Registrierungsaugenmarkierung einfarbiges Schwarz oder dunkles Marineblau.
Stellen Sie sicher, dass am offenen hinteren Ende eine unbedruckte Zone von strikt 15 mm eingehalten wird.
Vermeiden Sie UV-Glanzbeschichtungen im vorgesehenen Versiegelungsbereich.
Halten Sie den Regulierungstext deutlich unter der erwarteten Crimplinie.
Testen Sie eine kleine Digitaldruckauflage, bevor Sie vollständige Probeserien bestellen.
Sie müssen vor dem Versuch die erforderliche Dokumentation für Ihre Tubenzusammensetzung vorlegen. Geben Sie deutlich an, ob Sie einschichtiges PE, coextrudiertes Aluminium-Barriere-Laminat (ABL) oder Kunststoff-Barriere-Laminat (PBL) verwenden. Der Materialtyp bestimmt direkt die Auswahl Ihrer Dichtungstechnologie. Aluminium erfordert unbedingt mechanisches Falten und Crimpen. Laminat- oder Vollkunststoffstrukturen erfordern Wärme- oder Ultraschallschweißen. Die Kombination des falschen Materials mit der falschen Siegelbacke garantiert einen fehlgeschlagenen Versuch. Überprüfen Sie umgehend das Materialdatenblatt bei Ihrem Maschinenlieferanten.
Materialzusammensetzung vs. Dichtungstechnologie-Matrix
Rohrmaterialtyp | Empfohlene Dichtungstechnologie | Häufige Schwachstellen während der Tests |
|---|---|---|
Einschichtiges PE (Polyethylen) | Heißluft-/Thermosiegelung | Bei zu langer Erhitzungszeit neigt es zur Wandverdünnung. |
Aluminium (Metall) | Mechanisches Falten und Crimpen | Metallermüdung und Rissbildung bei falschem Falten. |
ABL (Aluminium-Barriere-Laminat) | Hochfrequenz oder Heißluft | Freiliegende Folienkanten können zu ästhetischen Verbrennungen führen. |
PBL (Plastic Barrier Laminate) | Ultraschall oder Heißluft | Delamination, wenn das Temperaturprofil ansteigt. |
Maßabweichungen zerstören kontinuierliche Probeläufe. Stellen Sie sicher, dass Ihre Probecharge genau den Produktionsabmessungen entspricht. Sowohl der Durchmesser als auch die Länge müssen über die gesamte Charge hinweg möglichst gleichmäßig bleiben. Diese Konsistenz stellt sicher, dass Kalibrierteile wie Pucks und Halter genau auf die Rohre passen. Bereits ein Durchmesserunterschied von einem Millimeter führt dazu, dass sich die Tuben im Indexierkarussell verklemmen. Kleinere Längenabweichungen verwechseln die Eintauchtiefe der Fülldüse. Fordern Sie vor dem Versand stets einen Maßkontrollbericht von Ihrem Lieferanten an.
Kappen erfordern bei der Prüfungsvorbereitung höchste Aufmerksamkeit. Bestätigen Sie, dass Ihre Lieferanten sie vorab gemäß den tatsächlichen Produktionsstandards anziehen. Richtig festgezogene Kappen ermöglichen eine genaue Gerätekalibrierung. Lose Kappen führen dazu, dass sich das Röhrchen beim Indexieren locker im Puck dreht. Fülldüsen sind für die richtige Tauchtiefe auf eine stabile Rohrbasis angewiesen. Präzise Tiefen verhindern Produktfäden und ermöglichen ein sauberes Abblasen am Ende des Füllzyklus. Validieren Sie die Öffnungsgrößen entsprechend der Viskosität des Testprodukts.
Eine Probe aus fünfzig Röhrchen beweist absolut nichts über die Produktionsbereitschaft. Es entsteht ein bereinigtes, höchst unrealistisches Szenario. Sie benötigen eine statistisch signifikante Charge, um die tatsächliche Leistung zu bewerten. Durch den Betrieb von 500 bis 1.000 Rohren können Sie die tatsächliche Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE) messen. Dieser längere Lauf deckt im Laufe der Zeit echte Betriebsprobleme auf, wie z. B. eine Abweichung der Wärmebacken oder Fehler bei der Indexierung. Es trennt zuverlässige Maschinen von Geräten, die nur bei kurzen, stark überwachten Ausbrüchen gute Leistungen erbringen.
Sie müssen bestimmte empirische Tests definieren, die nach dem Test erforderlich sind. Führen Sie strenge Bersttests durch, um die Innendrucktoleranz zu messen. Wenden Sie Vakuum-Leckprüfprotokolle an und tauchen Sie versiegelte Rohre in Wasser unter Unterdruck. Führen Sie einen Schältest durch, um die Polymerbindungsfestigkeit visuell zu analysieren. Diese wissenschaftlichen Methoden überprüfen Ihr Siegel anhand strenger Branchenstandards. Visuelle Kontrollen reichen nicht aus. Verlassen Sie sich vollständig auf dokumentierte physikalische Tests, um zu bestätigen, dass die Maschine eine einwandfreie Molekularschweißung ausgeführt hat.
Vielen Marken mangelt es an engagierten internen Ingenieurteams, die in der Lage sind, komplexe Studien zu prüfen. Der Einsatz maßgeschneiderter Verpackungsmaschinendienste für Factory Acceptance Testing (FAT) behebt diese Schwachstelle vollständig. Diese Fachleute bieten eine äußerst objektive Validierung durch Dritte. Sie übersetzen rohe Versuchsdaten in umsetzbare technische Erkenntnisse. Erfahrene Techniker erkennen Mikroinkonsistenzen, die Sie möglicherweise übersehen. Sie fordern den Maschinenlieferanten konstruktiv heraus und stellen sicher, dass die Ausrüstung alle funktionalen Spezifikationen erfüllt, bevor Sie die endgültigen Abnahmedokumente unterzeichnen.
Achten Sie genau auf Ihre vordefinierten Erfolgskriterien. Hat die Maschine eine Null-Fehler-Siegelrate von über 99,5 Prozent erreicht? Wurde die Zielausgabegeschwindigkeit während des gesamten 1.000-Röhrchen-Durchlaufs beibehalten? Bewerten Sie diese Kennzahlen objektiv und ohne Emotionen. Wenn die Ausrüstung ständig angepasst werden musste, um die Genauigkeit aufrechtzuerhalten, scheiterte die Ergebnisanpassung. Die Testdaten sollten beweisen, dass die Maschine innerhalb Ihrer erforderlichen Toleranzen autonom arbeitet.
Bei realistischen Versuchen sind häufig mehrere Artwork-SKUs erforderlich. Sie können auch unterschiedliche Tubengrößen und Kappenarten umfassen. Bewerten Sie die genaue Zeit, die für diese Umstellungen benötigt wird. Beachten Sie alle vom Bediener benötigten Spezialwerkzeuge oder Werkzeuge. Eine schnelle Maschine verliert ihren Vorteil, wenn Formatwechsel vier Stunden dauern. Messen Sie, wie intuitiv die Software mit Rezeptänderungen umgeht. Schnelle, werkzeuglose Umrüstungen bedeuten ein hoch skalierbares, modernes Anlagendesign.
Der Übergang von der Testphase zur Vertragsabwicklung erfordert äußerste Disziplin. Erstellen Sie eine strenge Schritt-für-Schritt-Checkliste, um die Entscheidung zu formalisieren.
Stellen Sie sicher, dass alle volumetrischen Genauigkeitsprotokolle die erforderlichen Fülltoleranzen einhalten.
Bestätigen Sie, dass alle Berst- und Vakuumtests den Industriestandards entsprechen.
Dokumentieren Sie alle während des Laufs festgestellten geringfügigen Materialabweichungen.
Stellen Sie sicher, dass alle dokumentierten Risikofaktoren im Baublatt berücksichtigt sind.
Holen Sie Unterschriften von Ihrem Qualitätssicherungsleiter und dem Maschinenlieferanten ein.
Das Befolgen dieser Checkliste garantiert Ihnen, dass Sie nur Geräte kaufen, die nachweislich für Ihre spezifischen physischen Materialien und Produktionsanforderungen geeignet sind.
Eine sorgfältige Bestätigung von Druckvorlagen und physischen Mustern vor dem Test schützt grundsätzlich die Integrität Ihres Bewertungsprozesses. Ohne die Überprüfung von Augenmarkierungen, Materialzusammensetzungen und Maßtoleranzen verschwenden Sie Zeit mit der Behebung grundlegender Lieferfehler, anstatt die Maschinengrenzen zu testen. Definieren Sie vor Beginn des Prozesses stets strenge, objektive Erfolgskriterien. Wir empfehlen Entscheidungsträgern, sowohl vom Verpackungslieferanten als auch vom Maschinenlieferanten Unterschriftsgenehmigungen für physische Tubennachweise zu verlangen. Planen Sie den formellen Test erst dann, wenn sichergestellt ist, dass alle physikalischen Parameter perfekt mit den Sensor- und Dichtungsanforderungen der Maschine übereinstimmen.
A: Der Industriestandard für eine Rohrregistrierungsmarkierung ist normalerweise 2 mm breit und 5 mm lang. Ein hoher Kontrast zur Hintergrundfarbe ist unbedingt erforderlich. Durch diesen deutlichen Kontrast können die optischen Sensoren die Markierung zuverlässig erkennen und so eine genaue Indexierung und Drehausrichtung vor dem Befüllen und Verschließen gewährleisten.
A: Risse entstehen durch das Zusammenspiel zwischen starkem Tintenauftrag, UV-Glanzbeschichtungen und dem physikalischen Druck der Siegelbacken. Durch die starke Hitze und mechanische Kompression wird das Polymer gedehnt. Wenn spröde Tinten direkt auf der Siegellinie sitzen, brechen sie sofort und blättern ab.
A: Nicht immer. Heißluftsysteme blasen externe Wärme auf die Tubenwände und erfordern ein sorgfältiges Wärmemanagement, um ein Anbrennen der externen Tinte zu vermeiden. Ultraschallversiegelungen erzeugen innere molekulare Reibung, um den Kunststoff zu schmelzen und die Außenseite relativ kühl zu halten. Beide erfordern tintenfreie Siegelzonen, um starke molekulare Bindungen zu gewährleisten.
A: Sie sollten eine pragmatische Schätzung von 1.000 bis 2.000 Leerhülsen pro Format angeben. Diese Menge bietet ausreichend Material für die anfängliche mechanische Einrichtung, eine präzise Kalibrierung, einen kontinuierlichen Produktionslauf zum Testen der OEE und einen komfortablen Notfallpuffer für unerwartete Fehlerbehebungen.
