 Deutsch


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-04 Herkunft:Powered


Ein Ausfall der Rohrdichtung ist weit mehr als nur eine geringfügige mechanische Störung. Jedes Mal, wenn in der Leitung oder beim Transport ein Rohrleck auftritt, entgehen Ihnen wichtige Einnahmen. Unzuverlässige Siegel führen zu hohen Ausschussraten, Rückbuchungen im Einzelhandel, beeinträchtigter Produktintegrität und schwerwiegenden Markenschäden.
Wir müssen uns der Realität der täglichen Produktion stellen. Sogar Produktionslinien der Spitzenklasse unterliegen im Laufe der Zeit Abweichungen. Umweltfaktoren, subtile Materialchargenschwankungen und Inkonsistenzen beim Bediener tragen alle zu plötzlichen Ausfällen bei.
Dieser Leitfaden bietet Werksleitern und Verpackungsingenieuren eine strukturierte Diagnose-Checkliste. Sie lernen, die genauen Ursachen von Undichtigkeiten am Boden zu ermitteln. Wir legen klare Kriterien fest, anhand derer Sie entscheiden können, wann eine Kalibrierung bestehender Geräte sinnvoll ist und wann ein Upgrade sinnvoll ist.
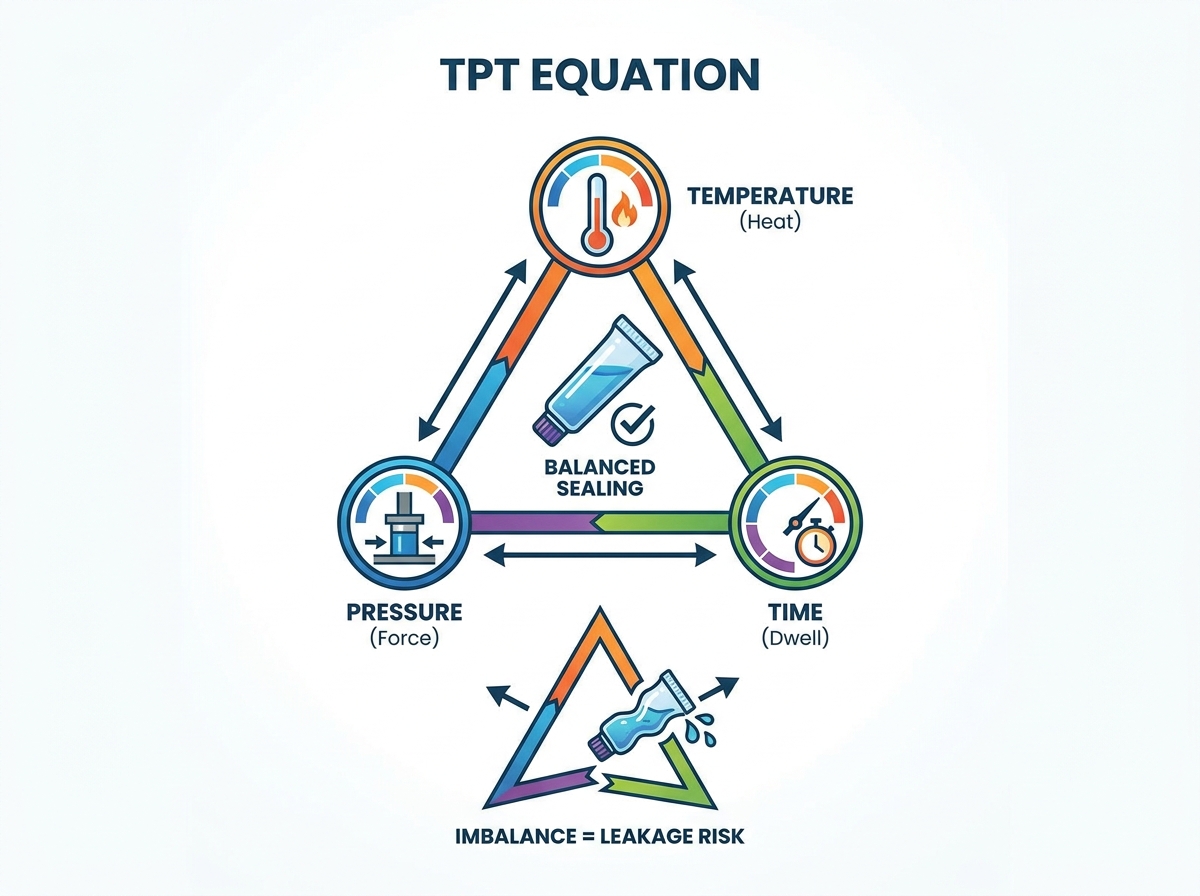
Die meisten Lecks an Endstückdichtungen sind auf ein Ungleichgewicht in der Temperatur-Druck-Zeit-Gleichung (TPT) oder auf ein grundlegendes Missverhältnis zwischen Rohrmaterial und Dichtungstechnologie zurückzuführen.
Ein strukturiertes „Detect-Prevent-Correct“ (DPC)-Audit minimiert diagnostische Ausfallzeiten und standardisiert die Reaktionen des Bedieners.
Ältere Geräte haben oft Schwierigkeiten, die engen Toleranzen einzuhalten, die für moderne Laminattuben erforderlich sind, sodass die Evaluierung alternativer Tubenversiegelungsmethoden ein notwendiger Schritt für Skalierungsvorgänge ist.
Bei der Umrüstung auf fortschrittliche Technologien müssen die Vorabinvestitionen gegen langfristige OEE-Gewinne (Overall Equipment Effectiveness) und weniger Ausschuss abgewogen werden.
Die Bediener müssen visuelle Symptome als diagnostische Hinweise behandeln. Eine fehlgeschlagene Versiegelung geschieht selten zufällig. Es hinterlässt physische Beweise. Sie können diese Beweise lesen, um genau zu bestimmen, welcher mechanische Parameter von der Spezifikation abweicht. Die Implementierung einer „Detect-Prevent-Correct“ (DPC)-Methodik beginnt genau hier.
Nachfolgend sind die vier häufigsten Sehfehler aufgeführt. Wir erläutern, was Ihnen jedes Symptom über Ihre Maschineneinstellungen sagt.
Brandflecken oder Blasenbildung: Dieser Defekt sieht aus wie braunes Verbrennen oder Blasenbildung auf der Kunststoffoberfläche. Es weist auf übermäßige Hitze oder längere Verweildauer hin. Das Kunststoffpolymer zersetzt sich, anstatt sauber zu schmelzen. Dieses Symptom weist oft auf veraltete thermische Kontrollen bei älteren Geräten hin. Ältere Thermostate können Temperaturspitzen nicht effektiv regulieren.
Unvollständige oder „kalte“ Siegel (Easy Peel): Bediener können diese Siegel leicht von Hand auseinanderziehen. Die inneren Schichten haben sich nie verbunden. Dies deutet auf eine unzureichende Temperatur oder einen unzureichenden Kieferdruck hin. Dies geschieht auch, wenn die Liniengeschwindigkeiten die Wärmerückgewinnungskapazität der Maschine überschreiten. Das Heizelement kühlt zwischen den Zyklen einfach zu schnell ab.
Asymmetrische oder faltige Crimpung: Im Crimpbereich werden Sie ungleichmäßige Linien oder gefaltetes Plastik sehen. Dies deutet eher auf ein mechanisches Ausrichtungsproblem als auf ein thermisches hin. Die Ursache hierfür liegt in der Regel in der falschen Ausrichtung der Röhren. Auch abgenutzte Haltebecher oder ungleichmäßiger Siegelbackendruck verursachen Faltenbildung. Die Backen klemmen ungleichmäßig fest und drücken das Material aus der Form.
Produkt in der Versiegelung eingeschlossen (Kontamination): Sie werden feststellen, dass sich Flüssigkeit oder Paste in der versiegelten Kante verfängt. Dies ist häufig auf eine Überfüllung der Tube zurückzuführen. Auch eine falsche Düsenhöhe oder ein fehlerhafter Tropfschutzmechanismus hinterlassen Produktrückstände an den Innenwänden. Die herkömmliche Heißsiegelung versagt sofort, wenn das Produkt den Siegelbereich verunreinigt. Das Öl oder Wasser verhindert, dass die Polymere verschmelzen.
Schulen Sie Ihre Anlagenbetreiber darin, genau diese Mängel zu erkennen. Sie sollten die Linie sofort stoppen, wenn diese auftreten. Das Raten von Anpassungen erhöht nur die Ausschussverschwendung.
Sobald Sie das visuelle Symptom identifiziert haben, müssen Sie die Maschine systematisch überprüfen. Moderne Tubenfüll- und Verschließmaschinen basieren auf dem präzisen Zusammenspiel mehrerer Mechanismen. Sie können eine Variable nicht anpassen, ohne die anderen zu beeinflussen.
Jede erfolgreiche Heißsiegelung erfordert ein Gleichgewicht innerhalb des Temperatur-Druck-Zeit-Dreiecks (TPT). Wenn Sie die Temperatur senken, müssen Sie normalerweise die Verweilzeit oder den Druck erhöhen, um die gleiche Bindung zu erreichen. Diese drei kritischen Parameter sollten Sie systematisch prüfen.
Überprüfen Sie zunächst die tatsächliche Temperatur an der Backenoberfläche mit einem externen Pyrometer. Vertrauen Sie nicht nur der digitalen Anzeige auf dem Bedienfeld. Zweitens messen Sie den von den Pneumatikzylindern ausgeübten Druck. Überprüfen Sie abschließend die Verweildauer. Die Verweilzeit ist der exakte Sekundenbruchteil, in dem die Backen geschlossen bleiben. Stellen Sie sicher, dass es den Spezifikationen des Materialherstellers entspricht.
Viele Einrichtungen ignorieren den Kühlkreislauf. Dies ist ein häufiger Fehler. Durch die Abkühlphase wird das Kunststoffgedächtnis eingestellt. Wenn Sie den Schlauch loslassen, bevor sich das Polymer wieder verfestigt, verzieht sich die Dichtung oder springt unter Belastung auf.
Sie müssen den gesamten Kühlkreislauf überprüfen. Überprüfen Sie die Wasserdurchflussraten durch den Kühlblock. Stellen Sie sicher, dass die Kühltemperaturen während der Hochsommermonate konstant bleiben. Stellen Sie sicher, dass die Kühlbacken einen vollständigen und flachen Kontakt mit dem heißen Rohrende haben.
Verschleißteile verschlechtern sich langsam. Der Bediener kompensiert dies oft, indem er die Hitze oder den Druck erhöht, wodurch das eigentliche Problem verschleiert wird. Gehen Sie diese Mini-Checkliste wöchentlich durch:
Untersuchen Sie Heizelemente mit einer Wärmebildkamera auf kalte Stellen.
Überprüfen Sie die Genauigkeit des Thermoelements, indem Sie es mit einer zertifizierten externen Sonde kalibrieren.
Beurteilen Sie den Druckabfall im Pneumatikzylinder. Achten Sie auf Luftlecks rund um die Ventile.
Untersuchen Sie die Silikon- oder Teflonbeschichtungen der Siegelbacken auf Risse oder Ablagerungen.
Die manuelle Neukalibrierung hängt stark von den Fähigkeiten des Bedieners ab. Manche Bediener haben ein „Gespür“ für die Maschine. Dieses Stammeswissen schadet jedoch der langfristigen Konsistenz. Wenn eine tägliche Neukalibrierung erforderlich ist, fehlt den Geräten die nötige Stabilität für eine zuverlässige Produktion. Ständige Optimierungen bedeuten, dass die mechanischen Grundlinien irreparabel geworden sind.
Manchmal funktioniert die Maschine perfekt. Das Problem liegt in den Materialien. Sie können keine inkompatible Methode erzwingen, um ein komplexes Material perfekt abzudichten. die Evaluierung alternativer Wenn sich Ihre Verpackungsspezifikationen ändern, ist Tubenversiegelungsmethoden erforderlich.
Verschiedene Materialien nehmen Wärme unterschiedlich auf. Laminate verhalten sich anders als einschichtige Kunststoffe. Sie müssen Ihre Hardware an Ihrer Verpackung ausrichten.
Material-zu-Technologie-Mapping-Matrix
Rohrmaterial | Optimale Dichtungstechnologie | Bekannte Risiken und Herausforderungen |
|---|---|---|
Einschichtiges PE (Polyethylen) | Heißluftversiegelung | Anfällig für Blasenbildung, wenn der Luftstrom zu langsam ist. |
PBL (Plastic Barrier Laminate) | Heißluft oder Ultraschall | Erfordert eine präzise Temperaturkontrolle, um eine Delaminierung zu verhindern. |
ABL (Aluminium-Barriere-Laminat) | Hochfrequenz-/Heißbacken | Strahlungswärme kann äußere kosmetische Abdrücke leicht beschädigen. |
Reines Aluminium | Mechanisches Falten und Crimpen | Metallermüdung. Kann nicht heißversiegelt werden. |
Die Heißluftversiegelung stellt für die meisten einschichtigen Kunststoffe den Industriestandard dar. Es basiert auf einer internen Düsenheizung. Ein Heißluftstoß schmilzt das Innere des Rohrs, kurz bevor es von den Backen festgeklemmt wird. Diese Methode ist hochwirksam, aber sehr empfindlich gegenüber der Umgebungstemperatur. Es erfordert eine präzise Luftstromsteuerung. Wenn die Luftfeuchtigkeit oder Temperatur im Werk schwankt, müssen Sie den Luftdruck anpassen.
Hot Jaws bieten einen traditionelleren Ansatz. Massive Metallbacken erhitzen sich und drücken direkt gegen die Außenseite des Rohrs. Die Wärme dringt durch die Rohrwand und schmilzt die Innenschicht. Allerdings birgt diese Strahlungswärme ein großes Risiko. Empfindliche Formulierungen in der Tube können leicht beschädigt werden. Außerdem schmilzt oder verschmiert es regelmäßig kosmetische Oberflächen auf der Tubenaußenseite.
Viele Unternehmen leiden unter plötzlichen Leckspitzen, ohne ihre Maschineneinstellungen zu ändern. Warum? Sie sind auf nachhaltige oder dünnere Laminattuben umgestiegen, ohne ihre Dichtungshardware zu aktualisieren. Umweltfreundliche Kunststoffe haben bekanntermaßen enge Schmelzfenster. Ein veraltetes Heißbackensystem kann einfach nicht schnell genug reagieren, um diese modernen Laminate sauber zu versiegeln. Dieses Missverhältnis erzeugt enorme Mengen an Abfall.
Wenn Sie ständig gegen Materialungleichgewichte und Produktverunreinigungen kämpfen, sind standardmäßige thermische Methoden für Ihre Linie möglicherweise überholt. Es ist Zeit, nach fortschrittlichen Alternativen zu suchen. Die Ultraschall-Tubenfüllmaschine löst mehrere hartnäckige Probleme, die bei herkömmlichen Verpackungen auftreten.
Sie sollten dieses Upgrade als Lösung für spezifische, hochriskante Probleme betrachten. Füllen Sie hochviskose Produkte wie dickflüssige Salben oder schwere Cremes ab? Diese Flüssigkeiten breiten sich häufig entlang der Düse aus und verunreinigen den Dichtungsbereich. Verarbeiten Sie temperaturempfindliche Formulierungen wie aktive Kosmetika oder Arzneimittel? Heiße Backen können diese Verbindungen zersetzen. Wenn Sie diese Fragen mit „Ja“ beantworten, wird die Ultraschalltechnologie äußerst attraktiv.
Beim Ultraschallschweißen werden die herkömmlichen TPT-Dreiecksgrenzen völlig ignoriert. Es kommt keine externe Strahlungswärme zum Einsatz. Stattdessen wird Wärme durch hochfrequente molekulare Reibung direkt im Dichtungsbereich erzeugt. Ein akustisches Werkzeug (das Horn) vibriert tausende Male pro Sekunde gegen einen Amboss.
Diese innere Reibung schmilzt die Kunststoffschichten in Millisekunden zusammen. Da es so stark vibriert, schiebt es tatsächlich äußere Verunreinigungen wie Pasten oder Öle aus der Dichtungszone, bevor der Kunststoff schmilzt. Darüber hinaus ist keinerlei Aufwärmzeit erforderlich. Man schaltet es ein und es funktioniert sofort.
Berücksichtigen Sie bei der Beurteilung der Skalierbarkeit die Auswirkungen auf die Gesamtgeschwindigkeit der Leitung. Ultraschallgeräte versiegeln viel schneller als Heißluftgeräte, da sie thermische Erholungszeiten einsparen. Der Energieverbrauch sinkt erheblich, da keine ständig beheizten Elemente vorhanden sind. Am wichtigsten ist, dass die Reduzierung des Ausschusses Ihre Margen direkt steigert. Saubere, kalte Außendichtungen sehen in den Verkaufsregalen besser aus.
Sie müssen sich der Risiken bewusst sein, bevor Sie ein Upgrade durchführen. Fortschrittliche Ausrüstung bringt einen spürbaren Vorabkostenaufschlag mit sich. Darüber hinaus erfordern Ultraschallsysteme spezielle Werkzeuge. Sie benötigen maßgeschneiderte Hörner und Ambosse für unterschiedliche Rohrdurchmesser. Wenn Ihre Anlage täglich 15 verschiedene Rohrgrößen verarbeitet, erfordern Umrüstkosten und Werkzeugbestand eine sorgfältige ROI-Berechnung. Bewerten Sie Ihr Produktionsvolumen sorgfältig, bevor Sie sich verpflichten.
Die Reparatur der Maschine ist nur die halbe Miete. Sie müssen nachweisen, dass die Lösung Tausende von Zyklen überdauert. Ein standardisiertes Verifizierungsprogramm verhindert, dass kleine Abweichungen zu massiven Rückrufen werden. Die Qualitätssicherung muss vom reaktiven Raten zum proaktiven Testen übergehen.
Sie müssen Standardkonformitätstests detailliert beschreiben, um sie vor Ort umzusetzen. Eine visuelle Kontrolle allein reicht nicht aus, um Mikrolecks zu erkennen. Führen Sie diese physischen Tests durch:
Vakuumkammer-Dichtheitsprüfung: Versiegelte Röhrchen in eine mit Wasser gefüllte Vakuumkammer eintauchen. Erzeuge ein Vakuum. Wenn aus dem Schwanz Blasen austreten, liegt ein Mikroleck vor. Dies ist der zuverlässigste verfügbare Bodentest.
Berstdruckprüfung: Injizieren Sie Druckluft in das Rohr, bis es explodiert. Der Schlauchkörper sollte reißen, bevor die Enddichtung nachgibt. Wenn die Versiegelung zuerst reißt, ist Ihre Klebekraft zu schwach.
Manuelle Peel-Tests: Schneiden Sie einen Streifen von der Versiegelung ab und ziehen Sie ihn auseinander. Der Kunststoff sollte sich dehnen und reißen, anstatt sich sauber abzulösen.
Notieren Sie Ihre Chargenparameter sorgfältig. Notieren Sie bei jedem Lauf die genaue Temperatur, den Druck und die Liniengeschwindigkeit. Die Rückverfolgbarkeit zeigt ihren Wert bei einer Fehleruntersuchung. Die Datenprotokollierung isoliert, ob ein Leck durch eine langsame Maschinendrift über eine Woche oder eine fehlerhafte Charge leerer Röhren von Ihrem Lieferanten verursacht wurde. Ohne Daten geben die Lieferanten immer Ihrer Ausrüstung die Schuld.
Verabschieden Sie sich vom „Stammeswissen“. Dokumentieren Sie jede Einstellung in Standardarbeitsanweisungen (SOPs). Legen Sie strenge Schwellenwerte für Anpassungen fest. Beispielsweise kann ein Bediener den Luftdruck um 5 PSI anpassen. Wenn das Problem dadurch nicht behoben wird, müssen sie aufhören. Sie können nicht ständig an den Wählscheiben drehen. Legen Sie klare Regeln fest, die genau vorschreiben, wann ein Bediener die Linie stoppen und die Wartung rufen muss, um einzugreifen.
Das Beheben unerwarteter Lecks ist ein eindeutig zweigleisiger Prozess. Sie müssen mit einer gründlichen Kalibrierung Ihrer aktuellen Hardware beginnen. Wenn sorgfältige Anpassungen nicht für Stabilität sorgen, müssen Sie über einen strategischen Ersatz nachdenken. Halten Sie nicht an veralteter Technologie fest, wenn diese nicht mehr mit Ihren modernen Produktionszielen übereinstimmt.
Nächste Schritte:
Führen Sie das visuelle und mechanische DPC-Audit bereits in Ihrer nächsten Produktionsschicht durch.
Kalibrieren Sie Ihr TPT-Dreieck mit externen Messwerkzeugen, nicht nur mit Panel-Anzeigen.
Katalogisieren Sie Ihre aktuellen Rohrmaterialien, um eventuelle Nichtübereinstimmungen mit Ihrer Dichtungshardware zu identifizieren.
Laden Sie ein technisches Datenblatt herunter, um Ultraschalloptionen zu bewerten, wenn Sie mit Produktverunreinigungen zu kämpfen haben.
A: Mikrolecks entstehen fast immer durch kalte Stellen in den Heizelementen oder leichte Druckungleichgewichte in den Siegelbacken. Selbst ein mikroskopisch kleiner Spalt in der Backenausrichtung ermöglicht die Bildung eines winzigen Kanals im geschmolzenen Kunststoff, wodurch ein unsichtbarer Leckpfad entsteht.
A: Sie sollten die Versiegelungsparameter zu Beginn jeder Schicht und unmittelbar nach der Umstellung validieren. Führen Sie außerdem regelmäßig Intervalltests durch, z. B. alle zwei Stunden Vakuumkammerprüfungen, um die Einhaltung strenger Qualitätsstandards der Branche sicherzustellen.
A: Nein. Die Ultraschalltechnologie beruht auf molekularer Reibung, um Polymere zu schmelzen. Es ist hauptsächlich für Kunststoff- und Laminatstrukturen konzipiert. Reine Metallrohre können auf diese Weise nicht geschweißt werden; Sie erfordern herkömmliche mechanische Falt- und Crimp-Versiegelungsmethoden.
